

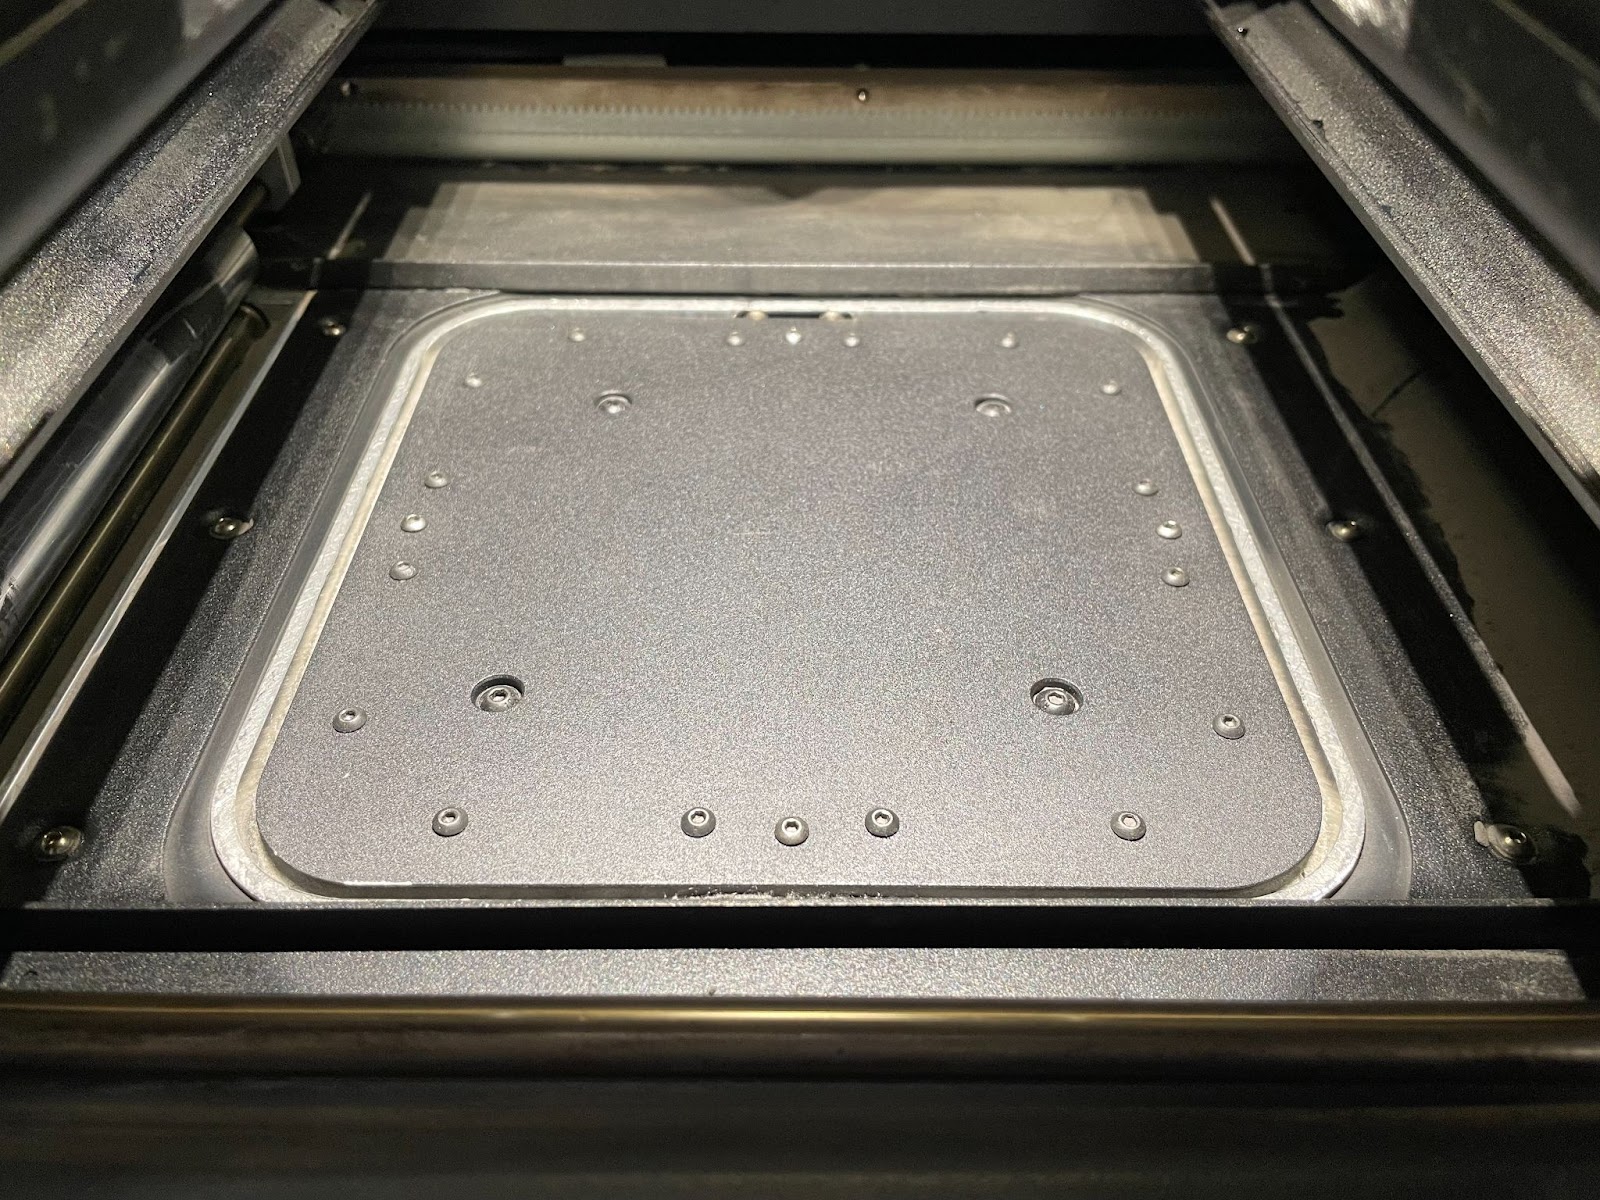
粉末鋪設量不穩定時,可能出現供料不足、粉末浪費或刮刀卡住。Fuse 1+ 30W 可從設備端調整 Powder Dosing Offset;Fuse 1 則需透過 PreForm 的 Print Settings Editor 調整供料參數。
目前通過驗證的材料:Nylon 12 Powder(3.0–5.3 列印設定)、Nylon 12 Tough Powder(V1.1 以上)、Nylon 12 White Powder(V1.0 以上)與 TPU 90A Powder(2.0–2.1)。其他材料尚未經原廠驗證。
判斷是否供料過量
- 先吸除列印艙上方、左右軌道、粉末槽之間與成型粉槽上方的所有散粉。
- 執行至少 2700 層的測試工作;可使用一件大型模型,或在 Z 軸堆疊多件小模型。
- 約 2700 層後觀察列印床邊緣。正常狀況只會有少量堆積;若粉末大量溢出,代表可能供料過量。
- 先將 Powder Dosing Offset 降低 1°,列印後再以 1° 為單位微調。降低太多會增加供料不足的風險。
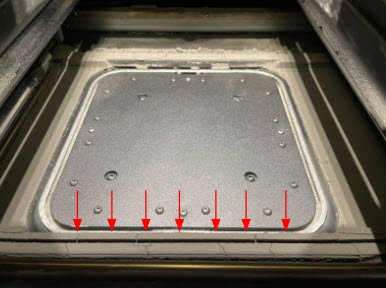
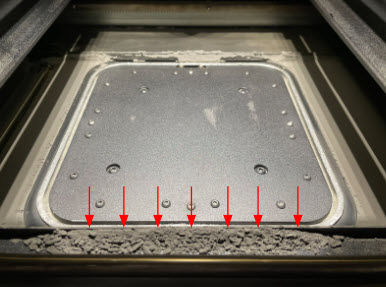
Nylon 12 v5.3 仍有粉末結塊
高速設定會增加石英管加熱器工作週期,使成型粉槽上方的未燒結粉末較容易結塊。依序清潔軌道、列印區兩側、粉末槽、IR 感測器外殼、光學匣與空氣濾網;完成列印床溫度診斷後再調整溫度。若仍持續發生,先聯絡天馬再評估 Print Settings Editor 參數。
判斷是否供料不足
- 確認粉末斗內有足夠粉末。
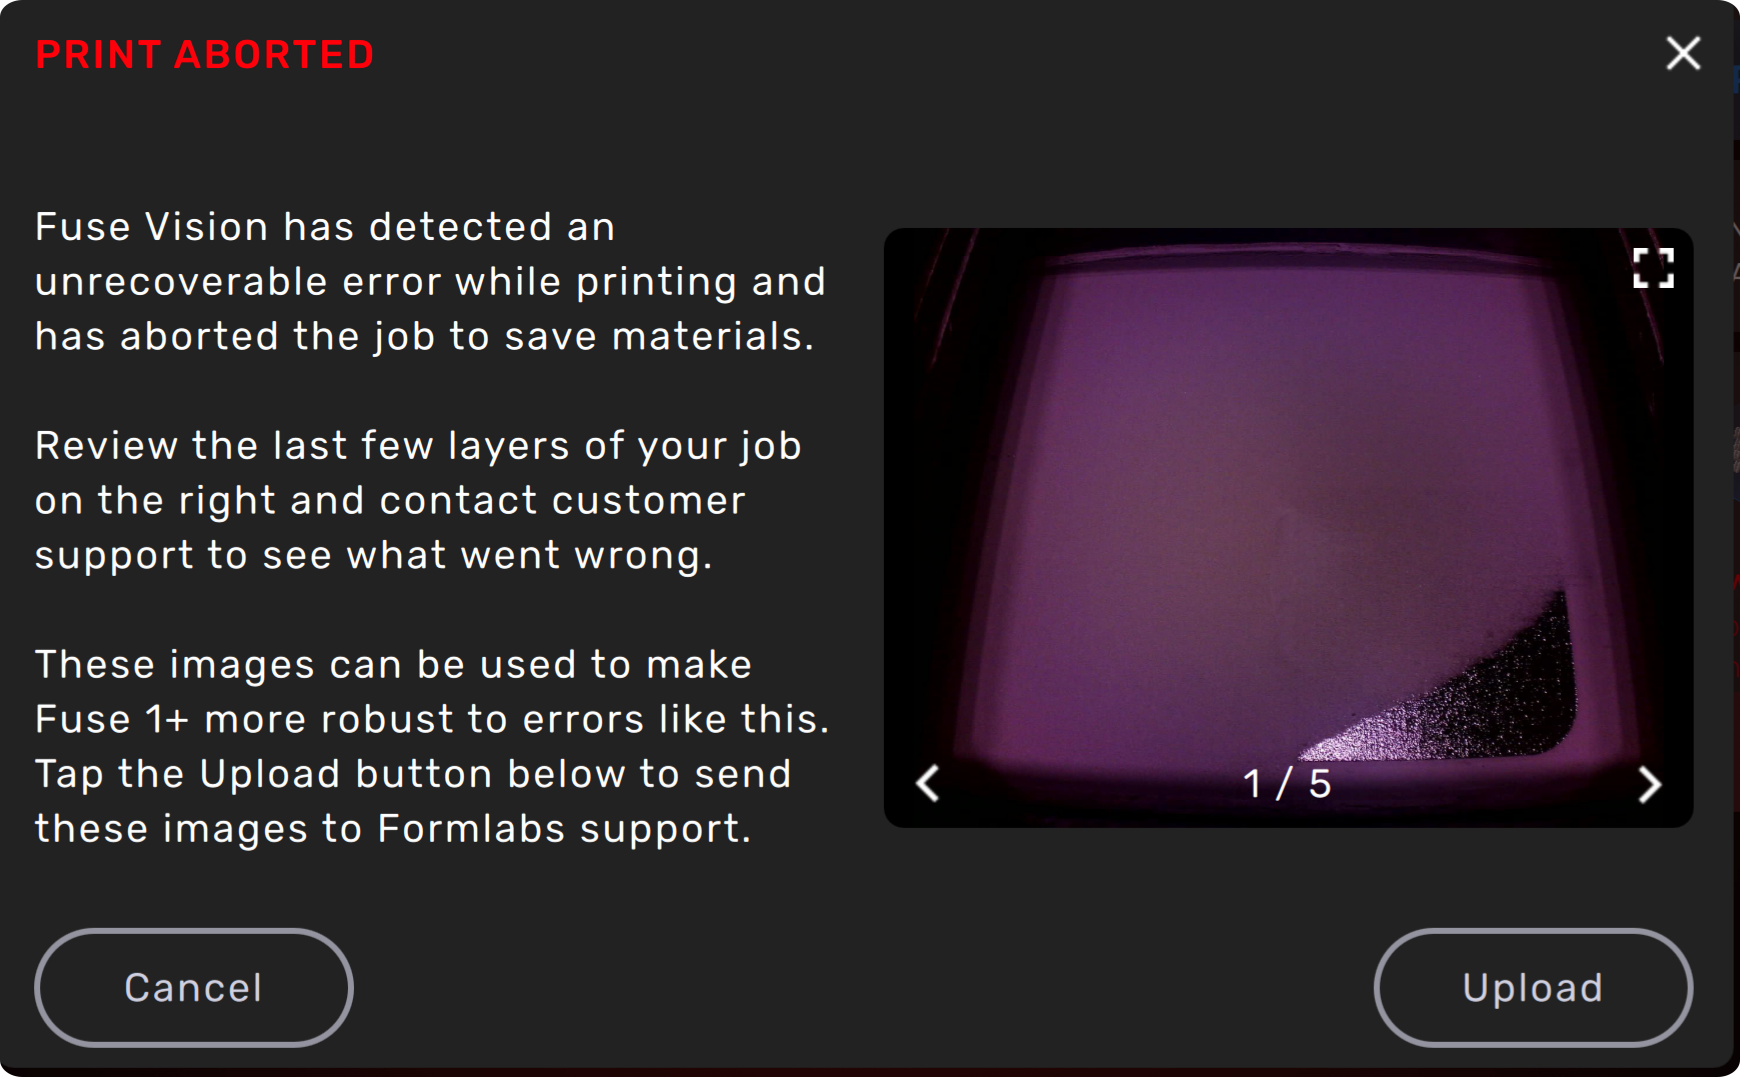
- 若出現 Error 112,檢查畫面影像是否顯示局部鋪粉不足。
- Fuse 1+ 30W 先將 Powder Dosing Offset 提高 5°;若開始過量,再以 1° 為單位降低。
- 若仍失敗,依「供料不足」文章檢查粉末流動性、Doser、刮刀與粉末路徑。
在 Fuse 1+ 30W 套用偏移值
- 更新至韌體 1.17 以上與 PreForm 3.31 以上,並確認設備為 Idle。
- 在觸控螢幕開啟設定 → 校正 → Powder Dosing Offset。
- 供料不足時按+提高;供料過量時按-降低。可調範圍為 ±10°、每次 0.5°;舊版韌體上限可能為 ±5°。
- 點選完成,執行測試工作並再次檢查粉末堆積與鋪粉狀態。

Fuse 1 的調整方式
Fuse 1 沒有設備端 Powder Dosing Offset。請在 PreForm 建立自訂列印設定,於 Powder Delivery → Powder Dosing Ratios 中將每一列的 Flipper Dose Angle 調整 2–3°:供料過量時降低、供料不足時提高。儲存後以同一材料執行測試工作。
不要一次大幅反覆變更:每次只調整一個方向並保留測試紀錄。若出現刮刀卡住、嚴重結塊或重複 Error 112,請停止列印並聯絡天馬。
需要台灣天馬協助?
請提供設備識別名稱、韌體與 PreForm 版本、使用粉末、錯誤畫面,以及問題發生前後的照片或影片。涉及拆機、電源、雷射或光學零件時,請先聯絡天馬確認保固與處理方式。
電話:02-2537-7638
Email:formlabs@teama.com.tw
請提供設備識別名稱、韌體與 PreForm 版本、使用粉末、錯誤畫面,以及問題發生前後的照片或影片。涉及拆機、電源、雷射或光學零件時,請先聯絡天馬確認保固與處理方式。
電話:02-2537-7638
Email:formlabs@teama.com.tw
資料來源與版本
適用設備:Fuse 1、Fuse 1+ 30W;設備端偏移功能僅適用 Fuse 1+ 30W
Formlabs 原文:https://formlabs.com/global/support/Adjusting-the-Powder-Dosing-Offset-Fuse-1/
台灣天馬最後核對日期:2026-09-09
圖片來源:Formlabs 官方網站
適用設備:Fuse 1、Fuse 1+ 30W;設備端偏移功能僅適用 Fuse 1+ 30W
Formlabs 原文:https://formlabs.com/global/support/Adjusting-the-Powder-Dosing-Offset-Fuse-1/
台灣天馬最後核對日期:2026-09-09
圖片來源:Formlabs 官方網站