

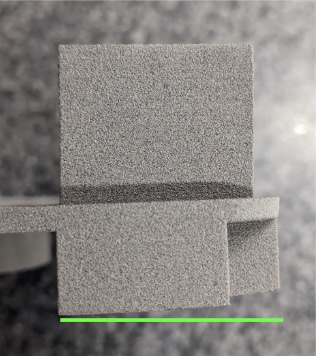
雷射燒結區與周圍粉床溫差過大時,已燒結層或 Surface Armor 會收縮並向上捲起,之後可能被 Recoater 勾住拖曳,觸發 Error 112。
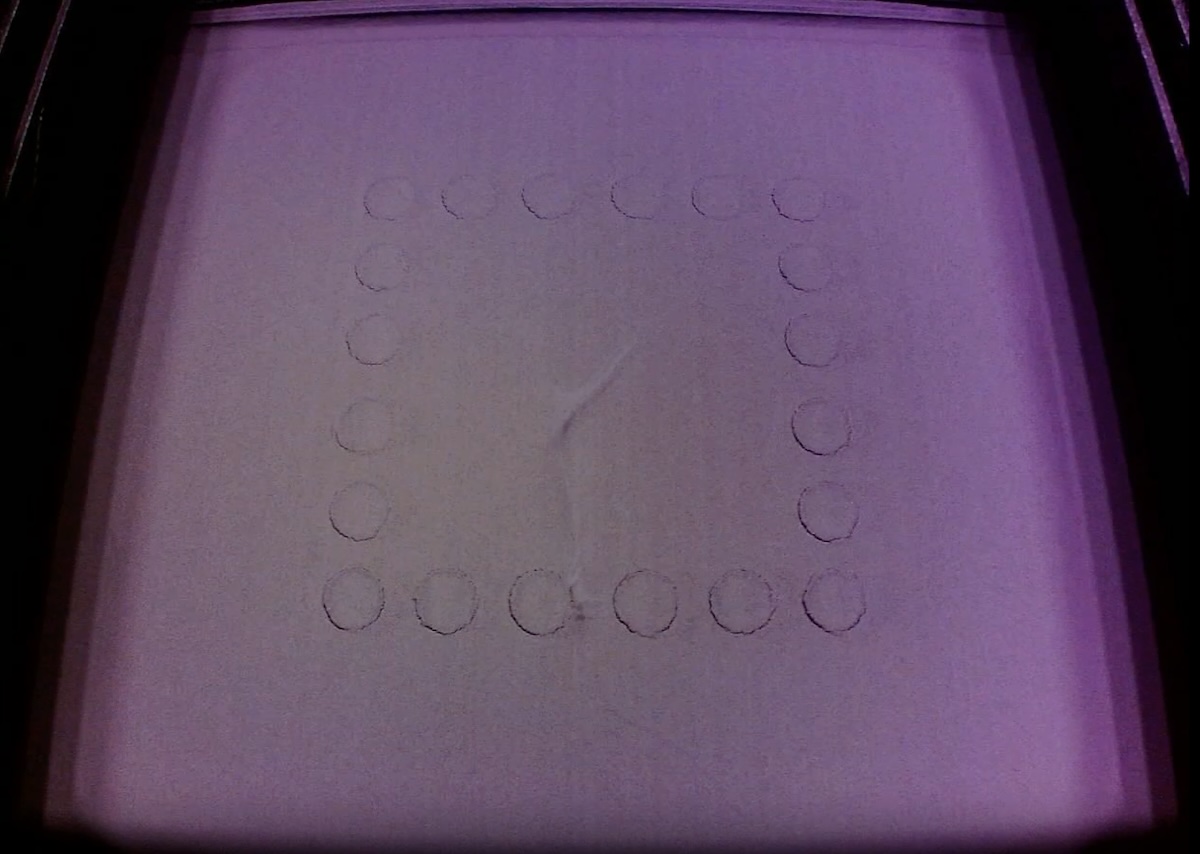
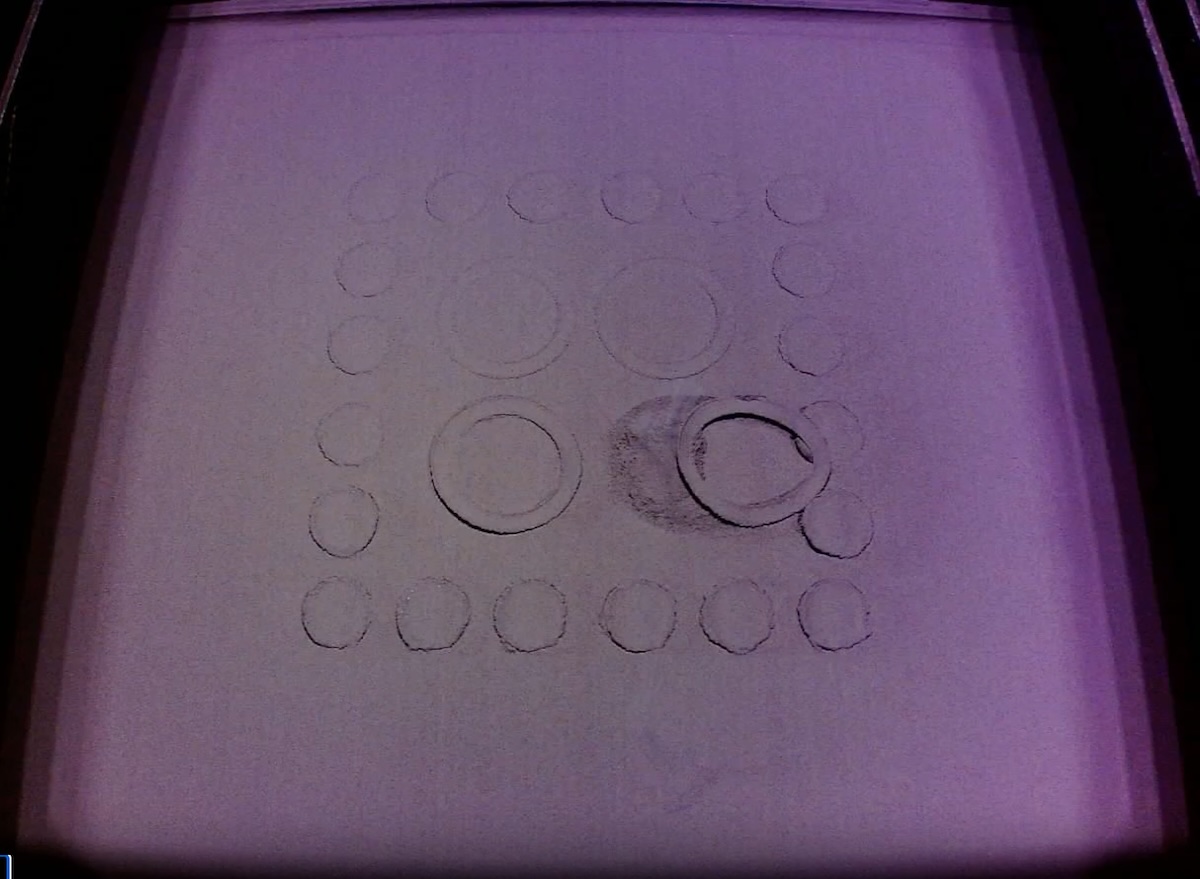
先區分三種相似情況
| 情況 | 特徵 |
|---|---|
| 捲曲 | 目前列印的層或 Surface Armor 從粉床向上掀起。 |
| 污染拖曳 | 毛髮、纖維或舊碎屑形成硬塊,被 Recoater 拖過粉床。 |
| 整體翹曲 | 列印完成冷卻後,整個零件不均勻收縮而彎扭。 |
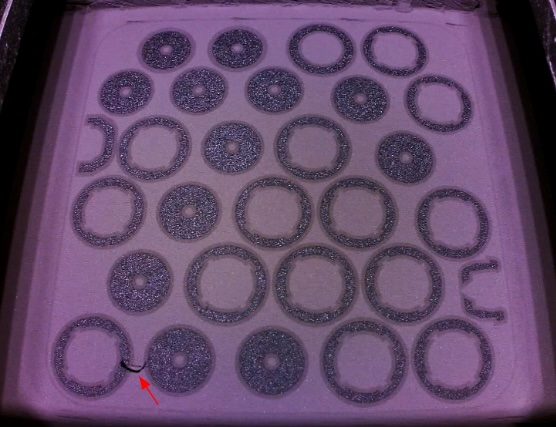
一般排查
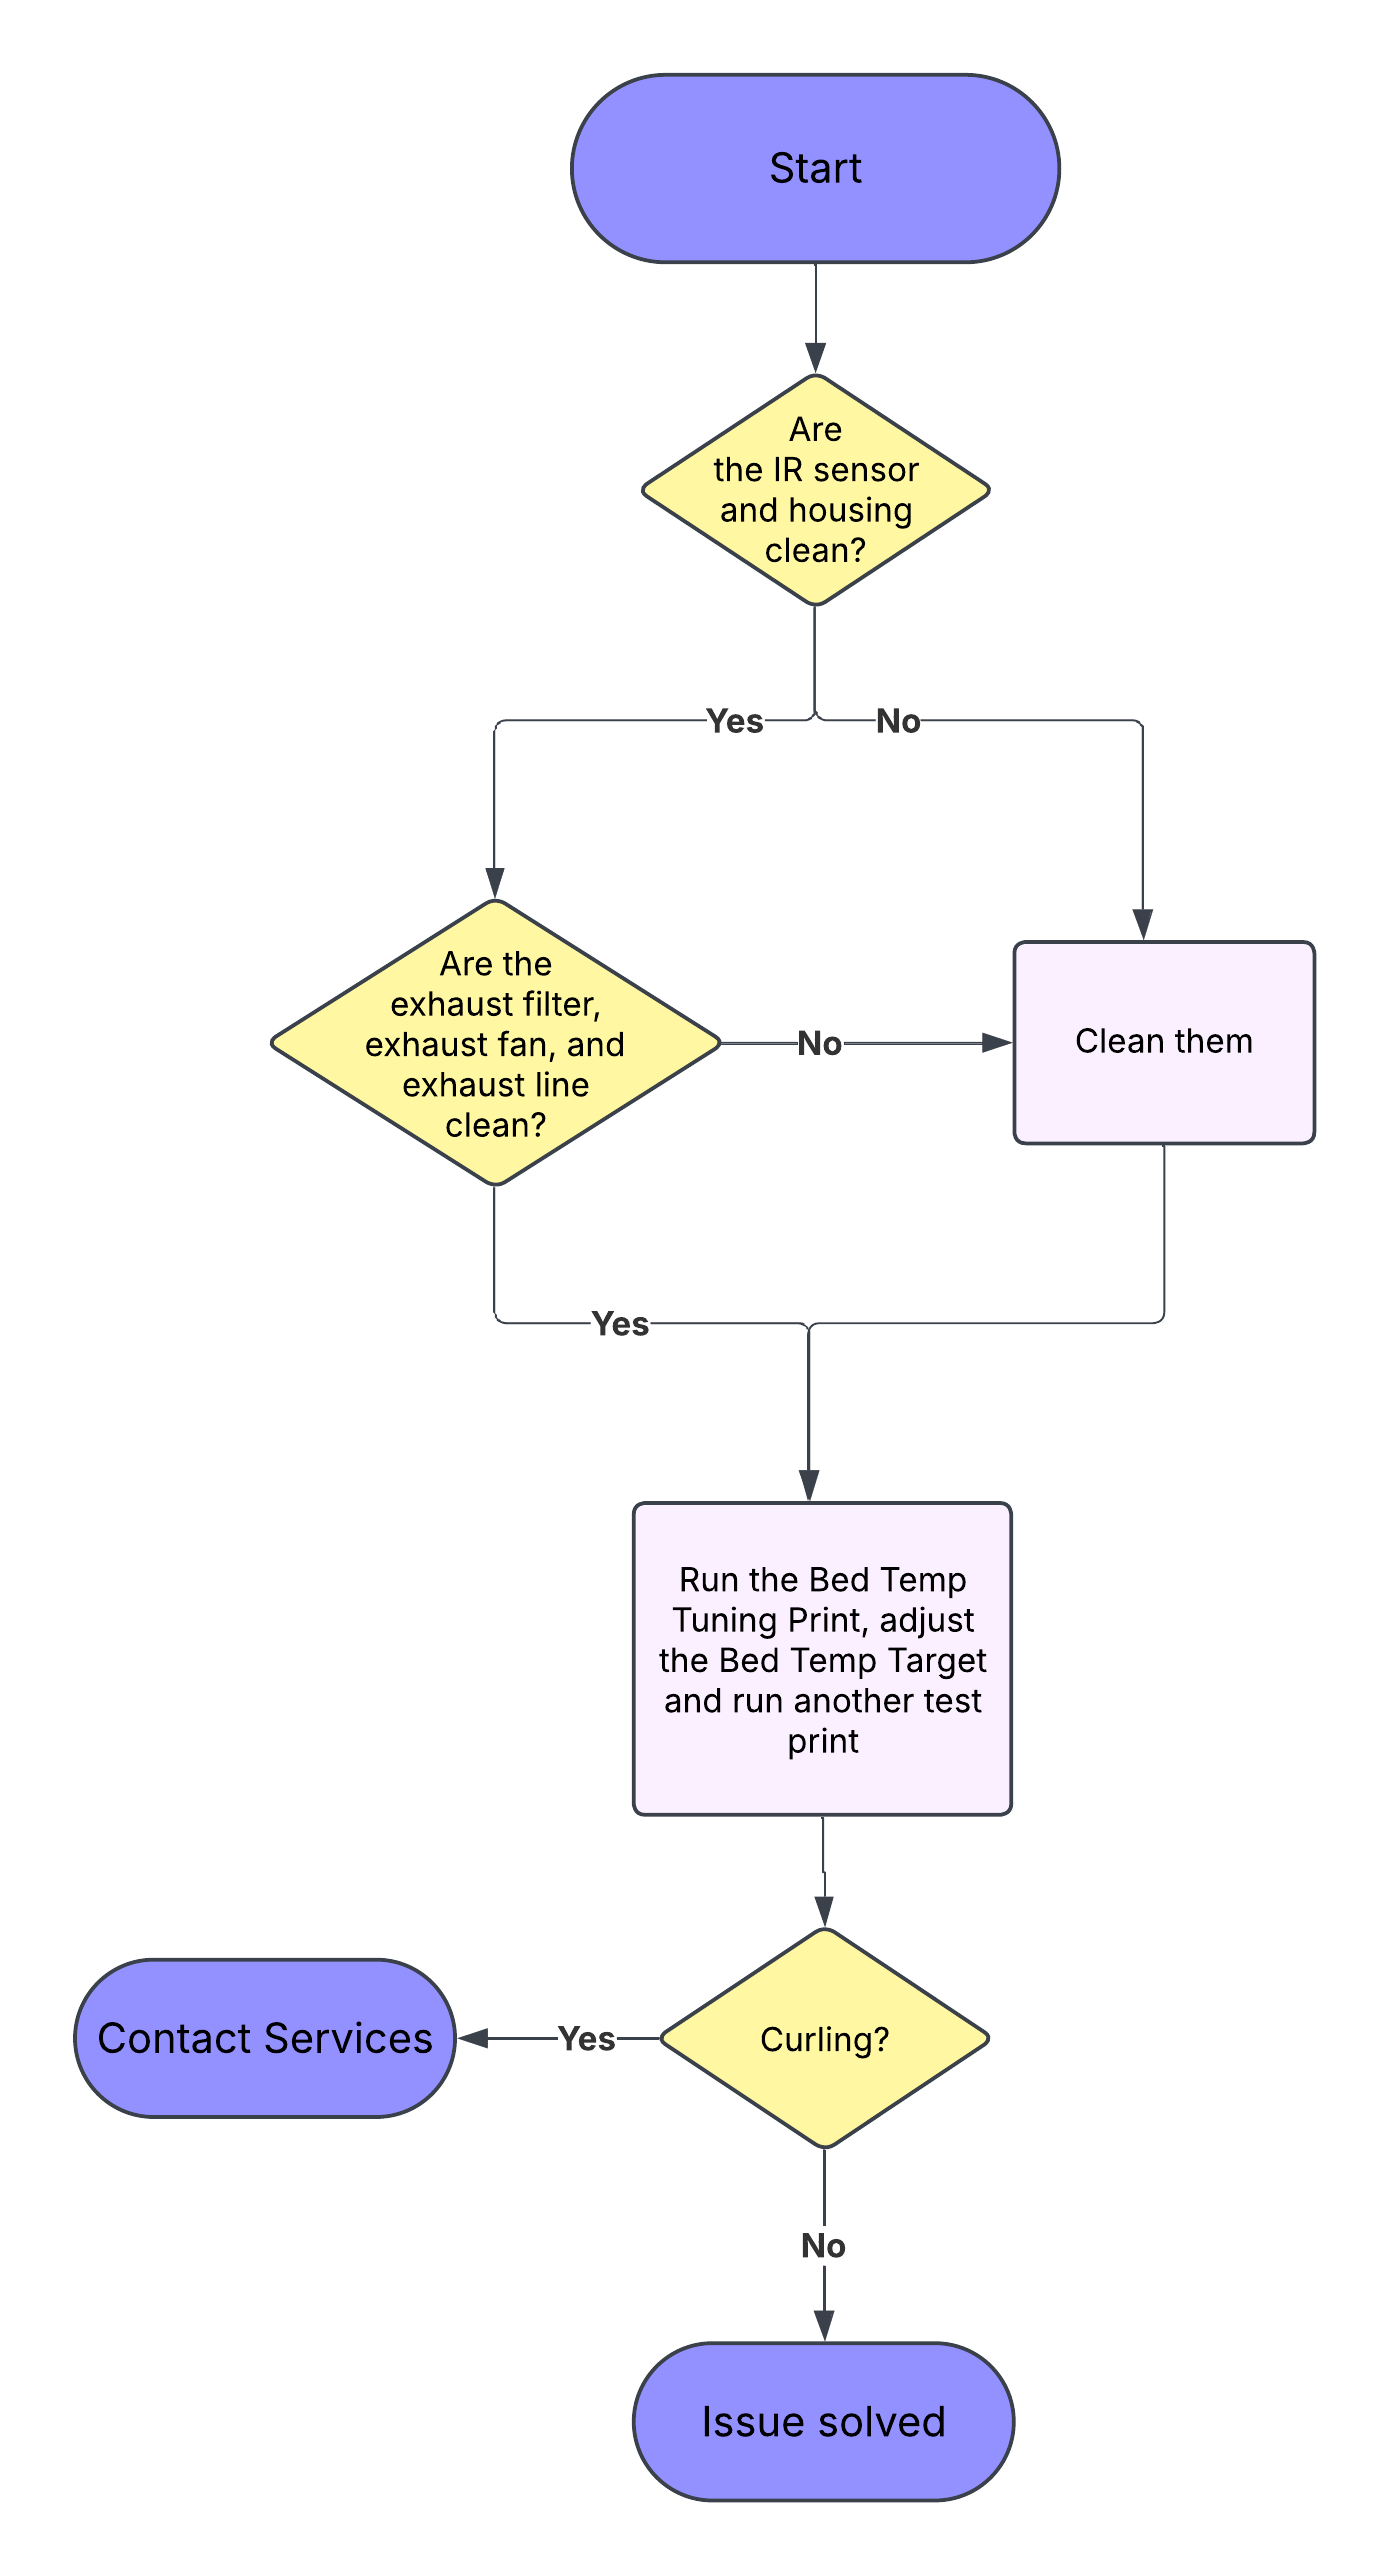
- 清潔 IR 感測器與 purge housing,去除遮蔽視野的白色沉積。
- 徹底清潔排氣濾網與列印艙排氣管路。
- Nylon 12、Nylon 12 White、Nylon 12 Tough 執行材料對應的 Bed Temperature Tuning Print,依結果修正 Bed Temperature Offset。
- 其他粉末發生捲曲,先保留工作、照片與記錄並聯絡天馬,不要任意套用不同材料參數。
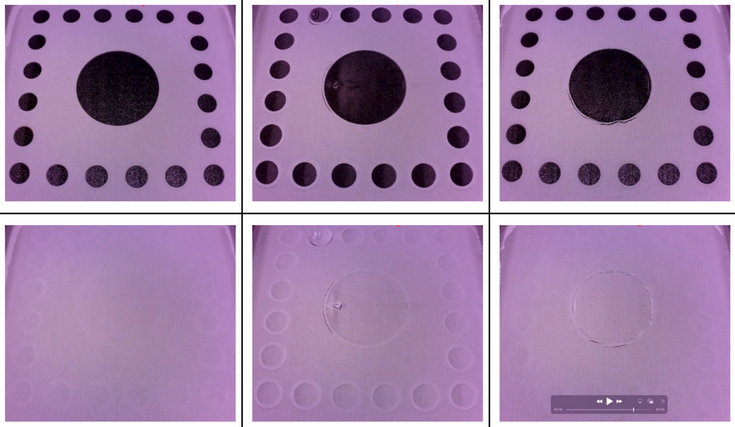
Polypropylene Surface Armor 發白與捲曲
- 先設 Bed Temperature Offset -2 °C 測試;仍發生時每次再降 1 °C,最低至 -5 °C。
- 若無效,床溫先歸零,再用 Print Settings Editor 將 Armor Laser Power 降低 20–40%。
- 若表面改善但零件本體捲曲或變粗糙,可維持降低後的雷射設定,並把床溫每次增加 1 °C、最高到 +5 °C。
- 仍有問題時把模型間距增加至至少 6 mm。
需要台灣天馬協助?
請提供設備識別名稱、韌體與 PreForm 版本、使用粉末、錯誤畫面,以及問題照片或影片。若涉及配電、氮氣、拆機、雷射、光學或保固,請先由台灣天馬確認處理方式。
電話:02-2537-7638
Email:formlabs@teama.com.tw
請提供設備識別名稱、韌體與 PreForm 版本、使用粉末、錯誤畫面,以及問題照片或影片。若涉及配電、氮氣、拆機、雷射、光學或保固,請先由台灣天馬確認處理方式。
電話:02-2537-7638
Email:formlabs@teama.com.tw
資料來源與版本
適用設備:Fuse X1
Formlabs 原文:https://formlabs.com/support/Curling-SLS/
台灣天馬最後核對日期:2026-09-21
圖片來源:Formlabs 官方網站
適用設備:Fuse X1
Formlabs 原文:https://formlabs.com/support/Curling-SLS/
台灣天馬最後核對日期:2026-09-21
圖片來源:Formlabs 官方網站