

正常的尼龍燒結零件表面會帶有均勻、細緻的顆粒感。若表面出現凹陷、條紋、捲曲、熔融或缺料,可先用本頁辨識缺陷類型,再進入對應專文排查。
先完成的基本檢查
- 確認 PreForm、設備韌體與材料列印設定為最新版。
- 使用該粉末的建議更新率,且新粉與回收粉充分混合。
- 清潔下方雷射視窗、IR 感測器與 purge housing,以及列印艙。
- 確認 Bed Temperature Target 已依材料校正。
- 列印完成後,待成型單元降至設備允許的溫度後移至 Fuse Sift X1,並在粉餅接近室溫後再拆粉。
依外觀辨識缺陷
| 缺陷 | 如何辨識 | 優先檢查 |
|---|---|---|
| 凹陷/孔洞 | 向上的表面中央下陷,嚴重時形成數層深孔洞。 | IR 感測器、方向與位置、床溫。 |
| 層位移 | 特定高度出現橫向台階、凸線或整層偏移。 | 成型單元密封、螺桿、Z-drive。 |
| 水平條紋 | 垂直側面出現週期性水平波紋。 | 模型方向、成型單元升降。 |
| 橘皮/樺樹皮紋 | 垂直面沿層線出現淺脊、波浪或砂紙感。 | 光學、床溫、粉末更新率、離牆距離。 |
| 翹曲/捲曲 | 零件整體彎扭,或列印中局部層面向上掀起。 | 冷卻時間、床溫、IR/排氣、模型位置。 |
| 脆弱 | 顏色偏淡、表面顆粒粗,輕壓即裂。 | 下方雷射視窗污染、設定、粉末更新率、加熱/雷射。 |
| Z 軸凸起 | 額外材料或凸點沿 Z 軸垂直延伸。 | 下方雷射視窗與下方雷射視窗。 |
| 分層 | 列印層未完全黏合,局部或整層裂開。 | 光學、溫度均勻性、模型網格、成型單元。 |
| 粉末污染 | 拖痕、層間缺口、異物包在零件內。 | 粉末儲存、篩網、毛髮/纖維與舊碎屑。 |
| 鋪粉痕跡 | 刮溝、拖痕或規律垂直波紋。 | Recoater 滾輪、齒條與前方線性滑軌。 |
| 粉餅過硬 | 零件很難從粉餅分離,負空間被填滿。 | IR 感測器與床溫過高。 |
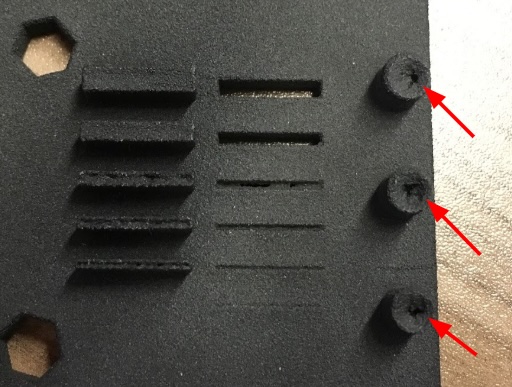
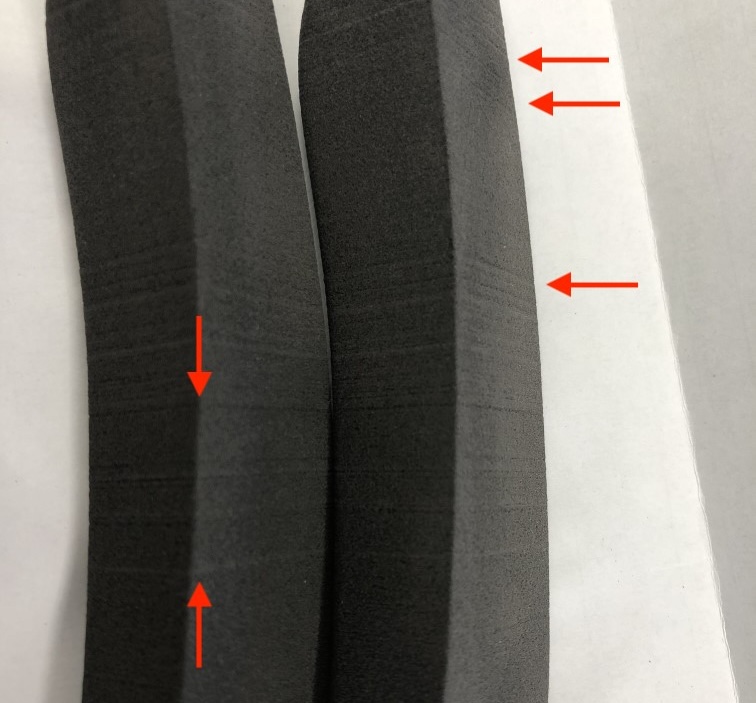
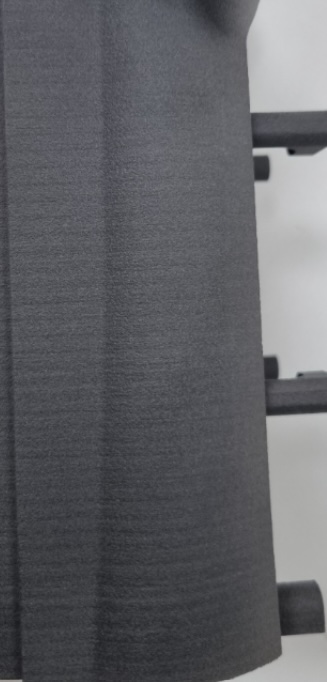

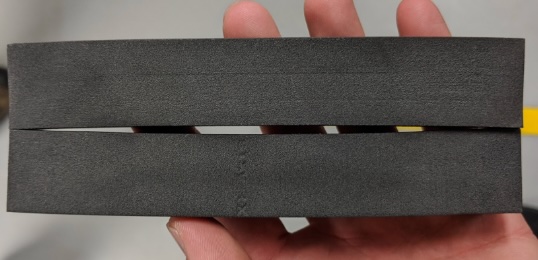

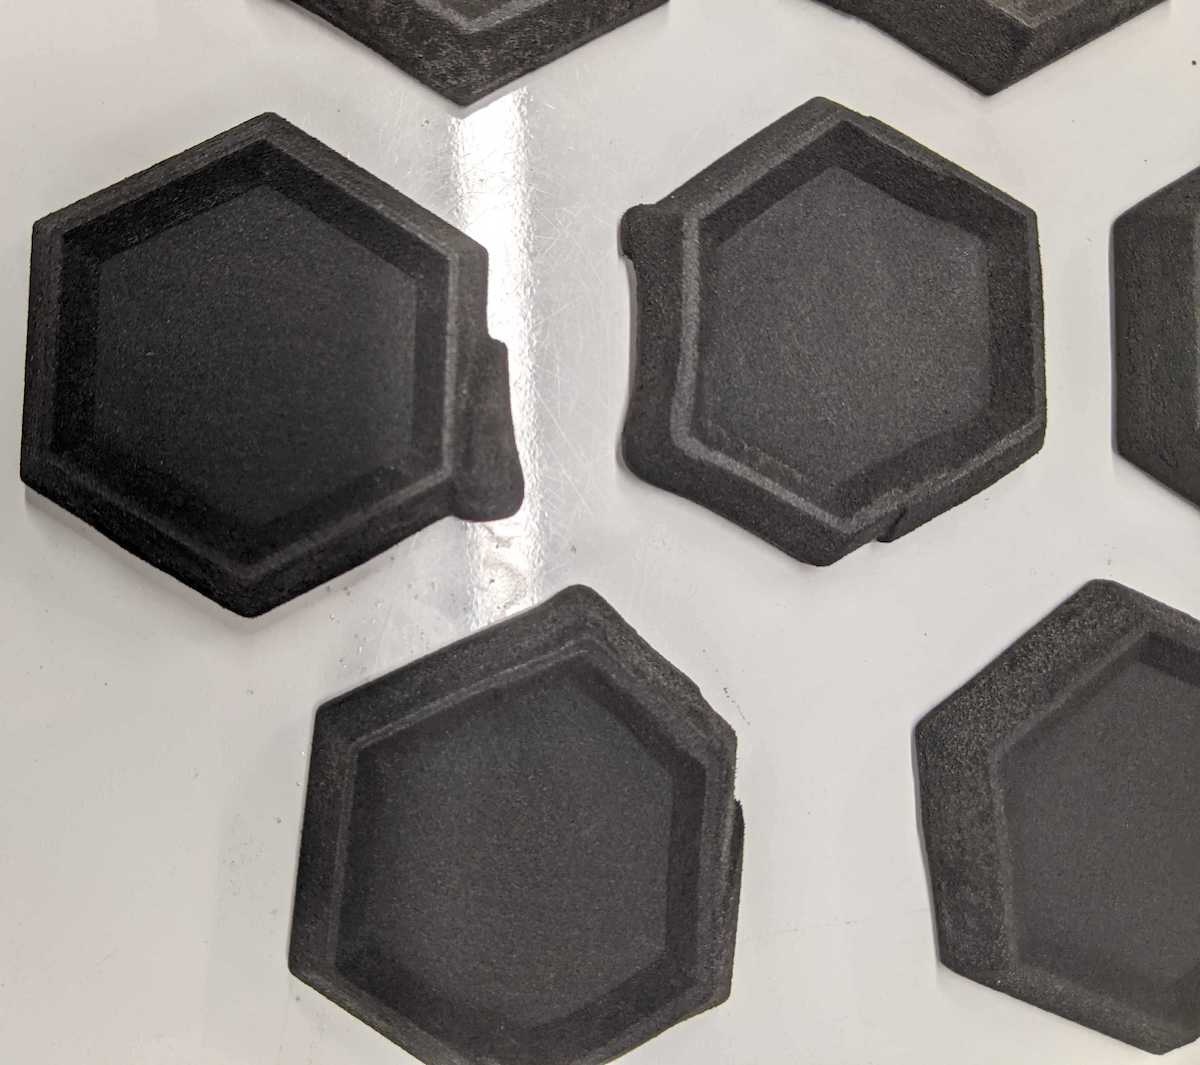
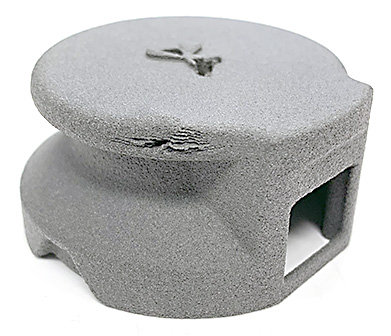
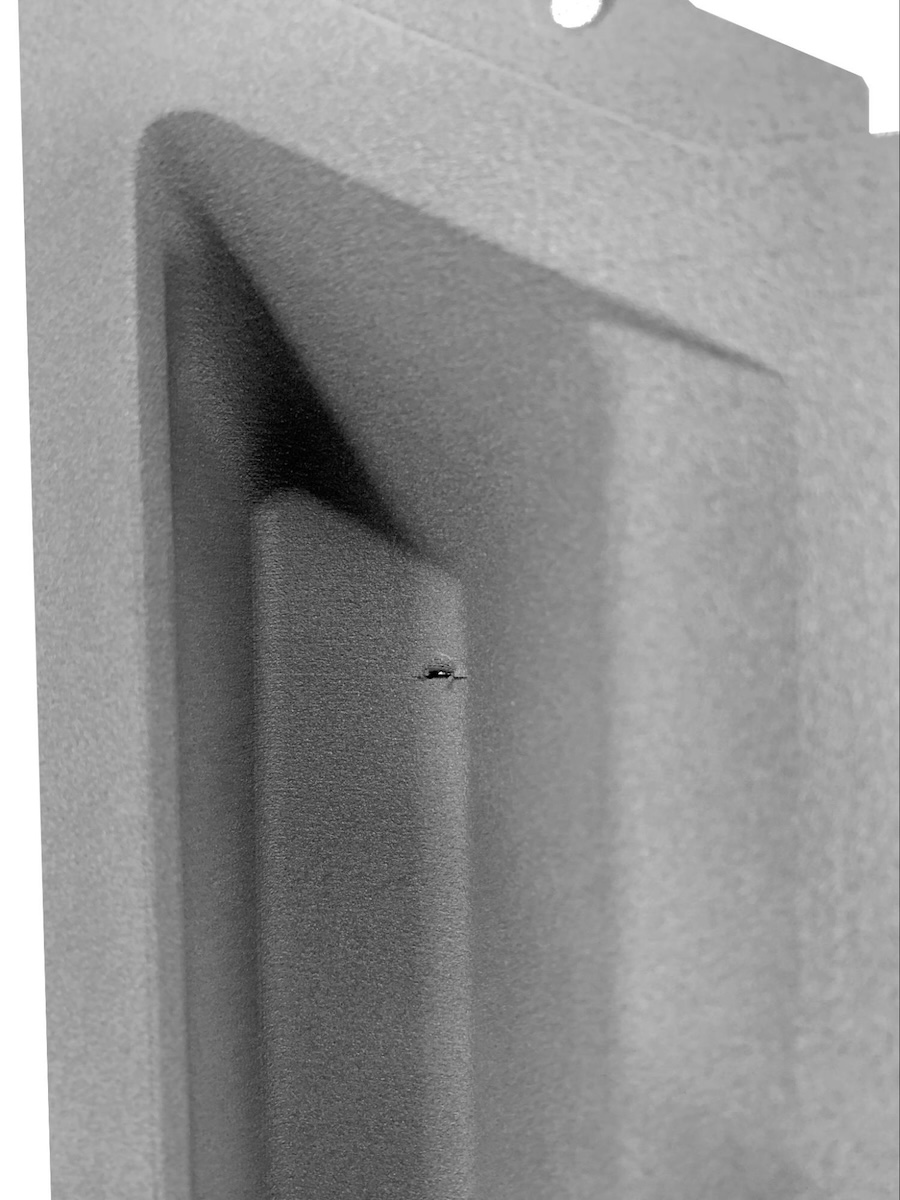
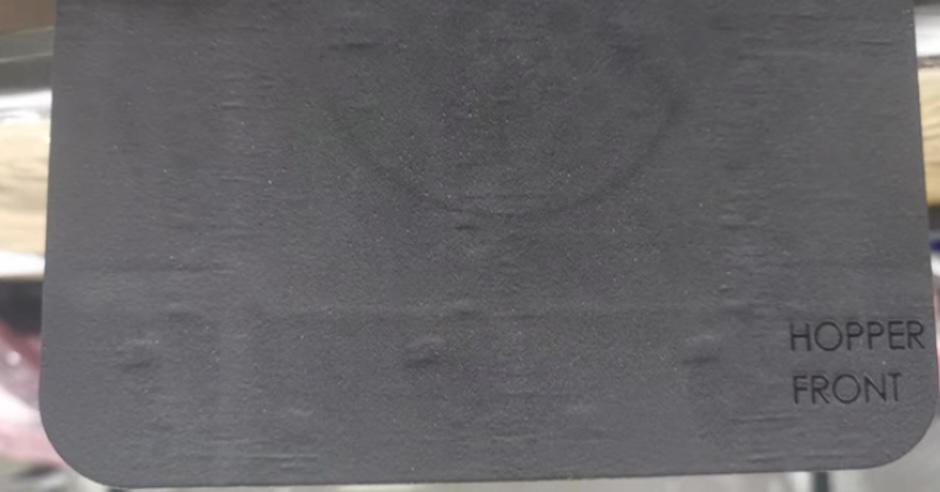
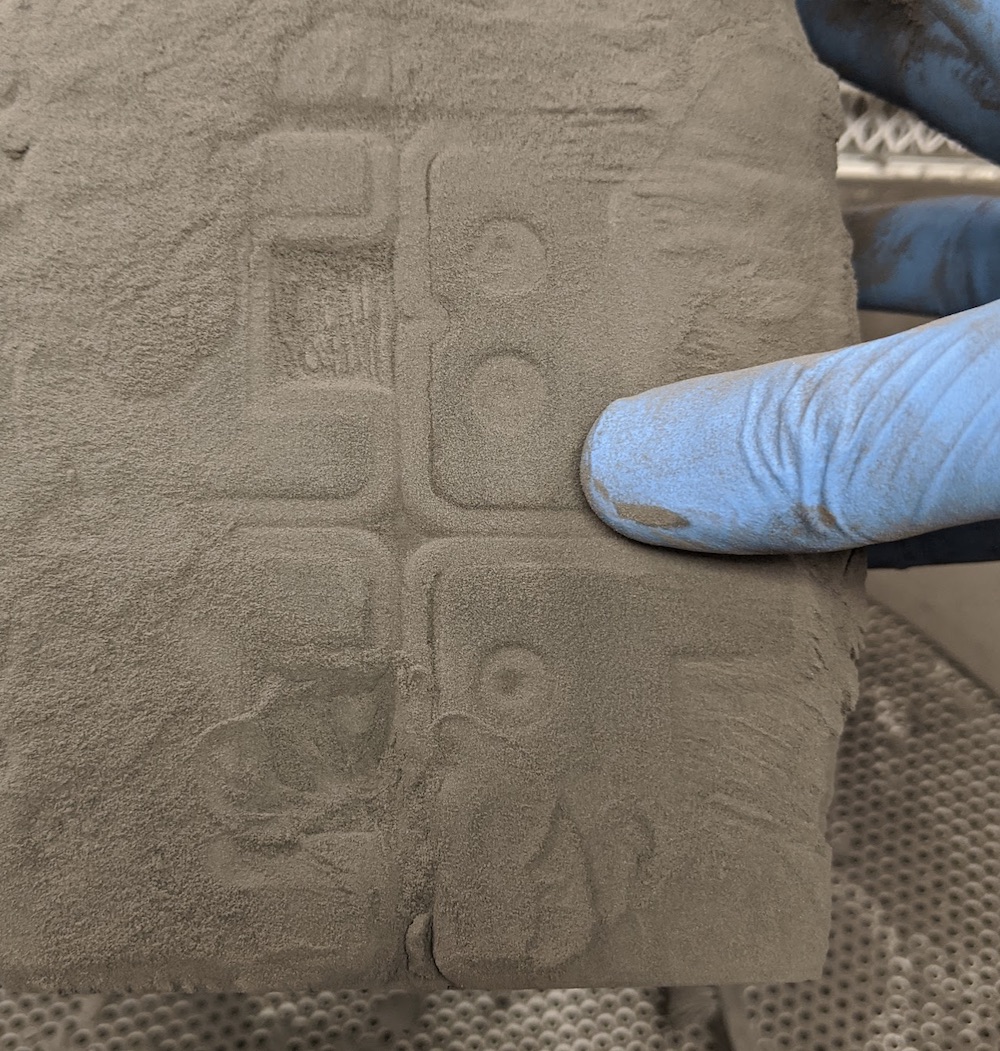
判斷位置很重要:請記錄缺陷是否只出現在單一模型、固定成型單元、固定列印機、列印床某一側,或所有位置。這可快速區分檔案、材料、成型單元與設備問題。
需要台灣天馬協助?
請提供設備識別名稱、韌體與 PreForm 版本、使用粉末、錯誤畫面,以及問題照片或影片。若涉及配電、氮氣、拆機、雷射、光學或保固,請先由台灣天馬確認處理方式。
電話:02-2537-7638
Email:formlabs@teama.com.tw
請提供設備識別名稱、韌體與 PreForm 版本、使用粉末、錯誤畫面,以及問題照片或影片。若涉及配電、氮氣、拆機、雷射、光學或保固,請先由台灣天馬確認處理方式。
電話:02-2537-7638
Email:formlabs@teama.com.tw
資料來源與版本
適用設備:Fuse X1
Formlabs 原文:https://formlabs.com/support/Diagnosing-a-print-failure-SLS/
台灣天馬最後核對日期:2026-09-21
圖片來源:Formlabs 官方網站
適用設備:Fuse X1
Formlabs 原文:https://formlabs.com/support/Diagnosing-a-print-failure-SLS/
台灣天馬最後核對日期:2026-09-21
圖片來源:Formlabs 官方網站