

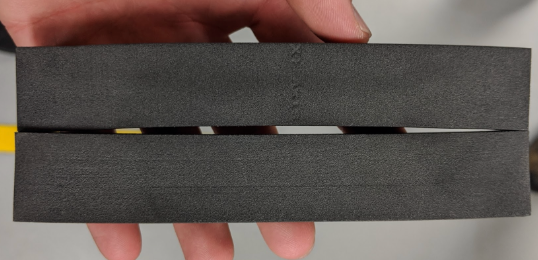
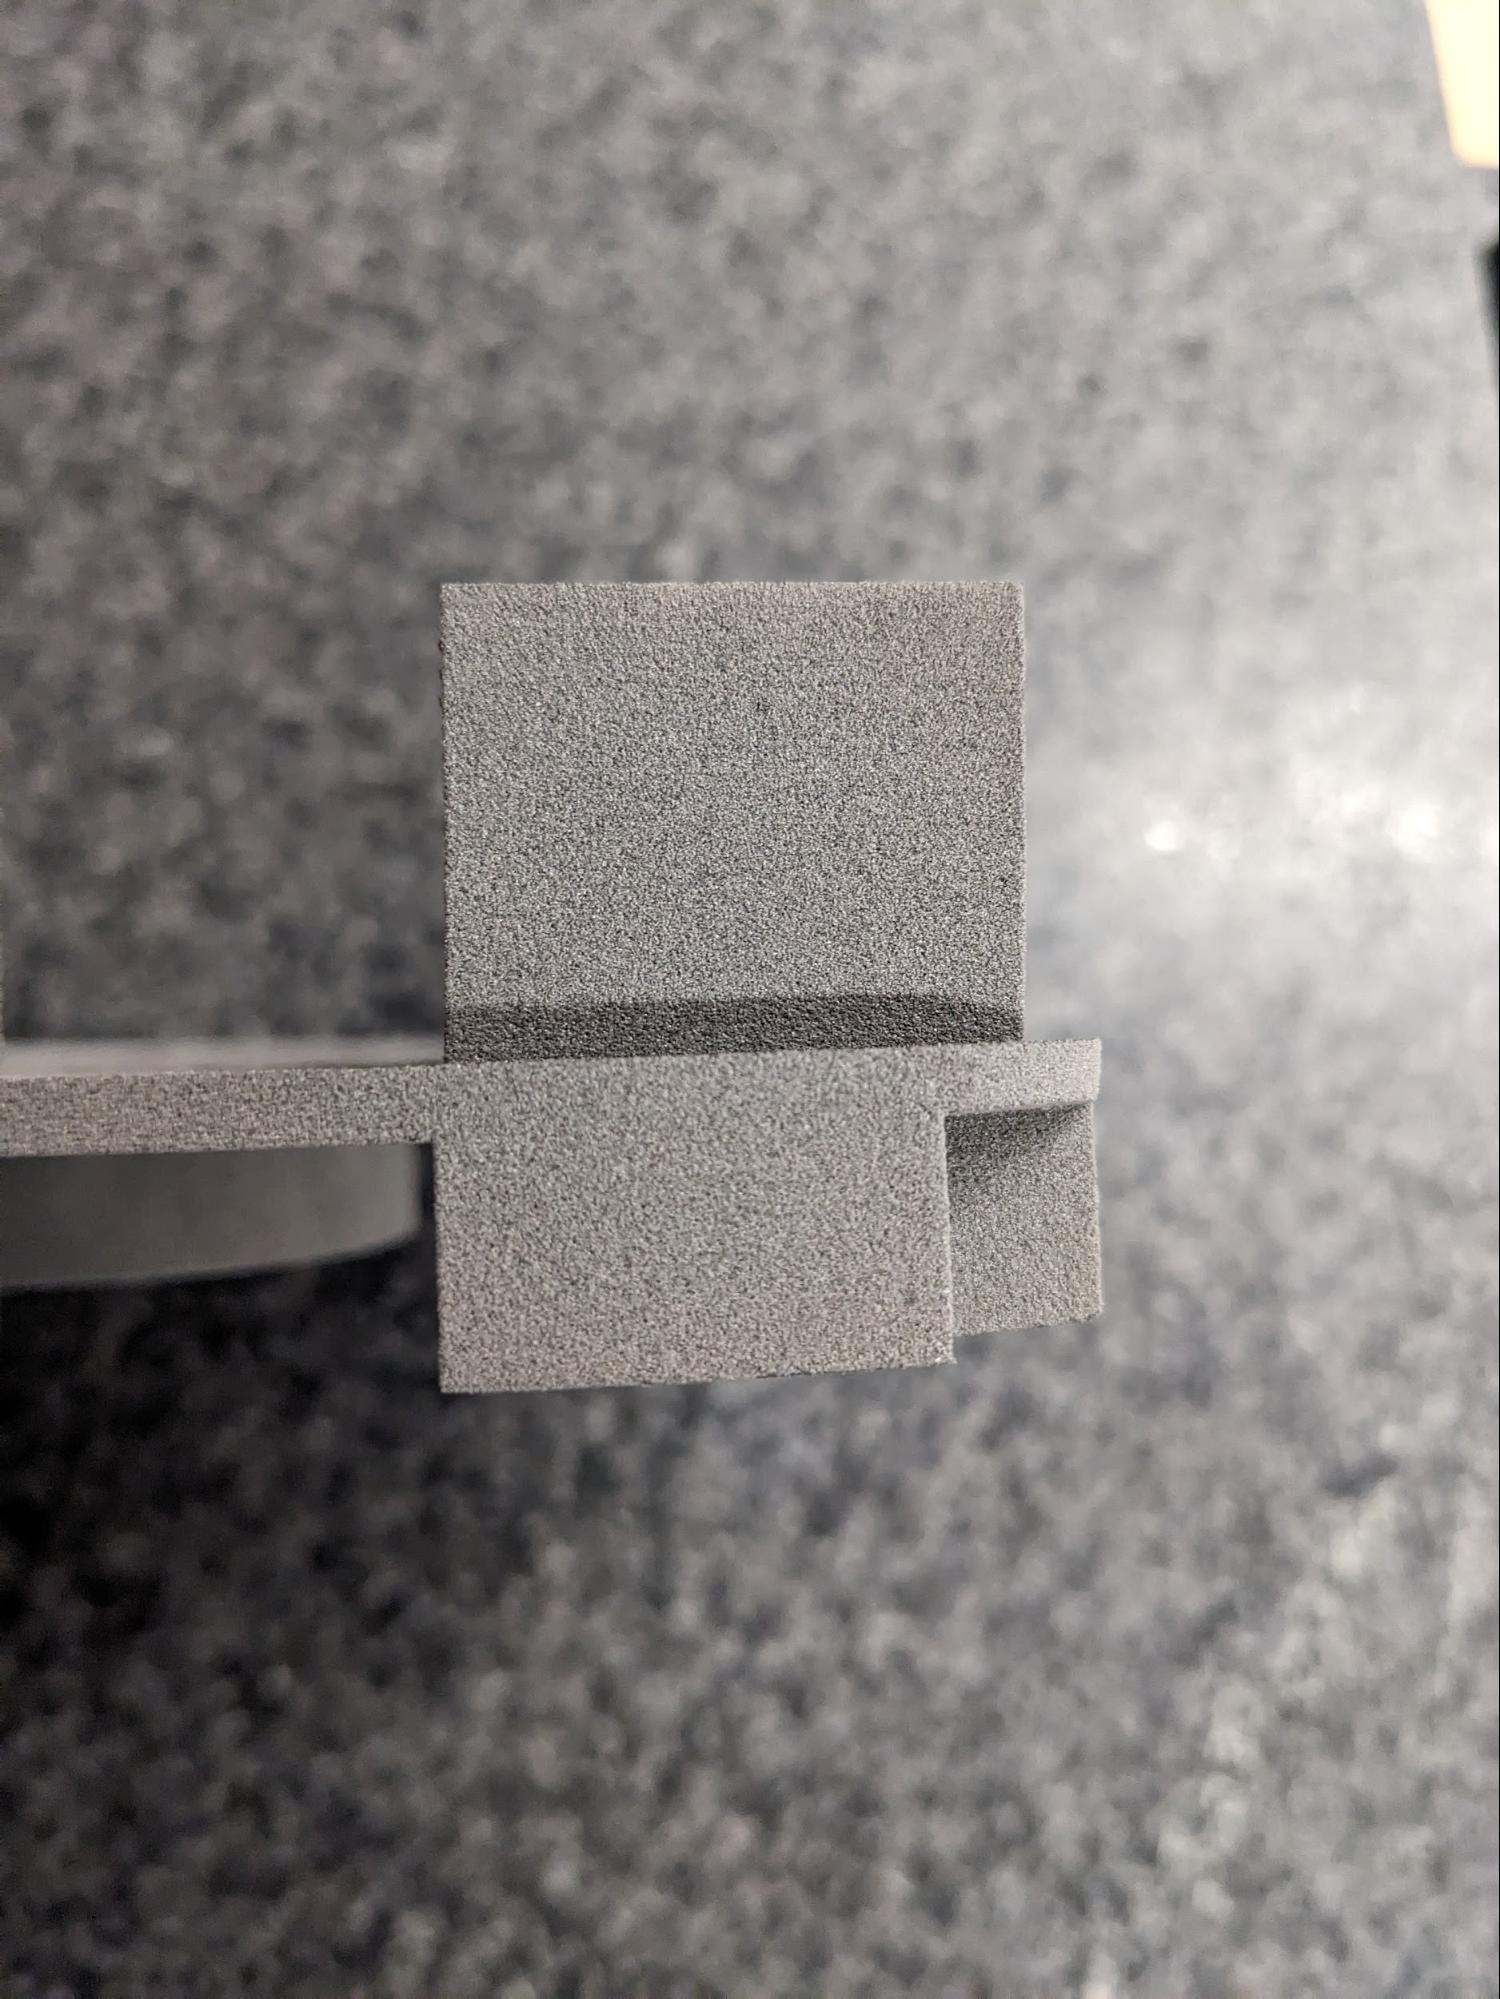
燒結零件冷卻時會收縮;各區域收縮量不同,原本筆直的零件便可能彎曲、扭轉或呈洋芋片狀。翹曲是整體冷卻變形,與列印中單層向上捲起不同。
常見原因
- 成型單元仍高於 45 °C 就開始拆粉。
- 長、細、薄的幾何,或壁厚不均。
- 模型靠近成型空間的牆、頂部或底部。
- Bed Temperature Target 需要微調。
排查步驟
- 先確認只有零件底部數層彎曲,還是整個零件變形;前者更接近早期層捲曲。
- 成型單元降至設備允許的 100 °C 以下後可移至 Fuse Sift X1;品質優先時,應待粉餅接近室溫再拆粉。
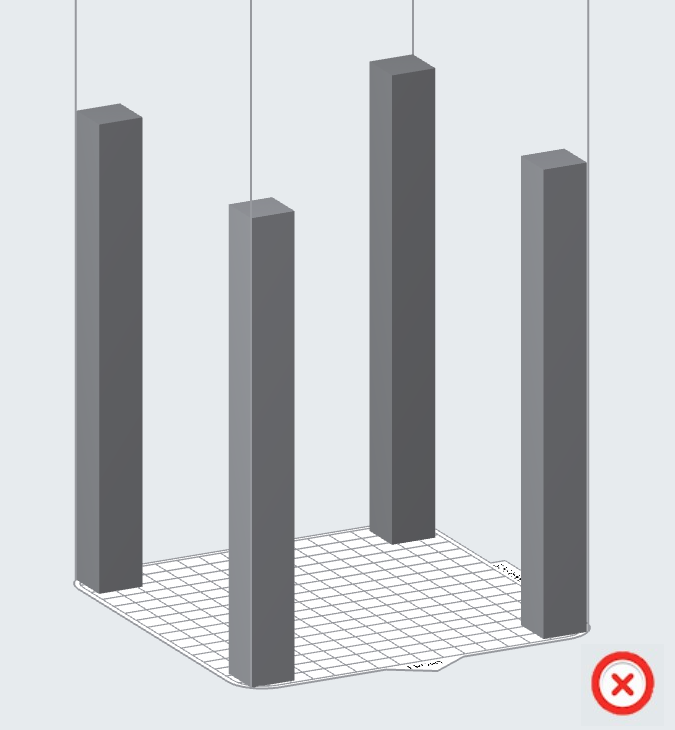
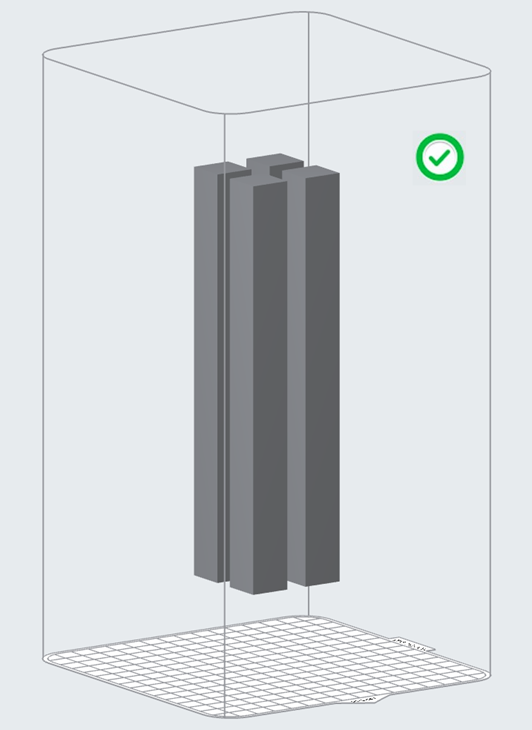
- 長細零件盡量靠近成型空間中央,並調整方向,降低長軸與單一平面的熱梯度。
- 檢查設計的壁厚過渡與截面變化,避免一側厚、一側薄。
- 若翹曲伴隨凹陷/孔洞,床溫可能過高;依材料床溫調校流程逐次修正。
- Nylon 12 使用目前原廠推薦、針對 Z 軸翹曲改善的列印設定。
需要台灣天馬協助?
請提供設備識別名稱、韌體與 PreForm 版本、使用粉末、錯誤畫面,以及問題照片或影片。若涉及配電、氮氣、拆機、雷射、光學或保固,請先由台灣天馬確認處理方式。
電話:02-2537-7638
Email:formlabs@teama.com.tw
請提供設備識別名稱、韌體與 PreForm 版本、使用粉末、錯誤畫面,以及問題照片或影片。若涉及配電、氮氣、拆機、雷射、光學或保固,請先由台灣天馬確認處理方式。
電話:02-2537-7638
Email:formlabs@teama.com.tw
資料來源與版本
適用設備:Fuse X1
Formlabs 原文:https://formlabs.com/support/Warping-SLS/
台灣天馬最後核對日期:2026-09-21
圖片來源:Formlabs 官方網站
適用設備:Fuse X1
Formlabs 原文:https://formlabs.com/support/Warping-SLS/
台灣天馬最後核對日期:2026-09-21
圖片來源:Formlabs 官方網站