

正常列印只會把選定區域加熱到燒結範圍;粉末超過材料的熔融溫度時,會變暗、發亮或黏結成大片硬塊。先辨識熔融範圍,再處理對應根因。
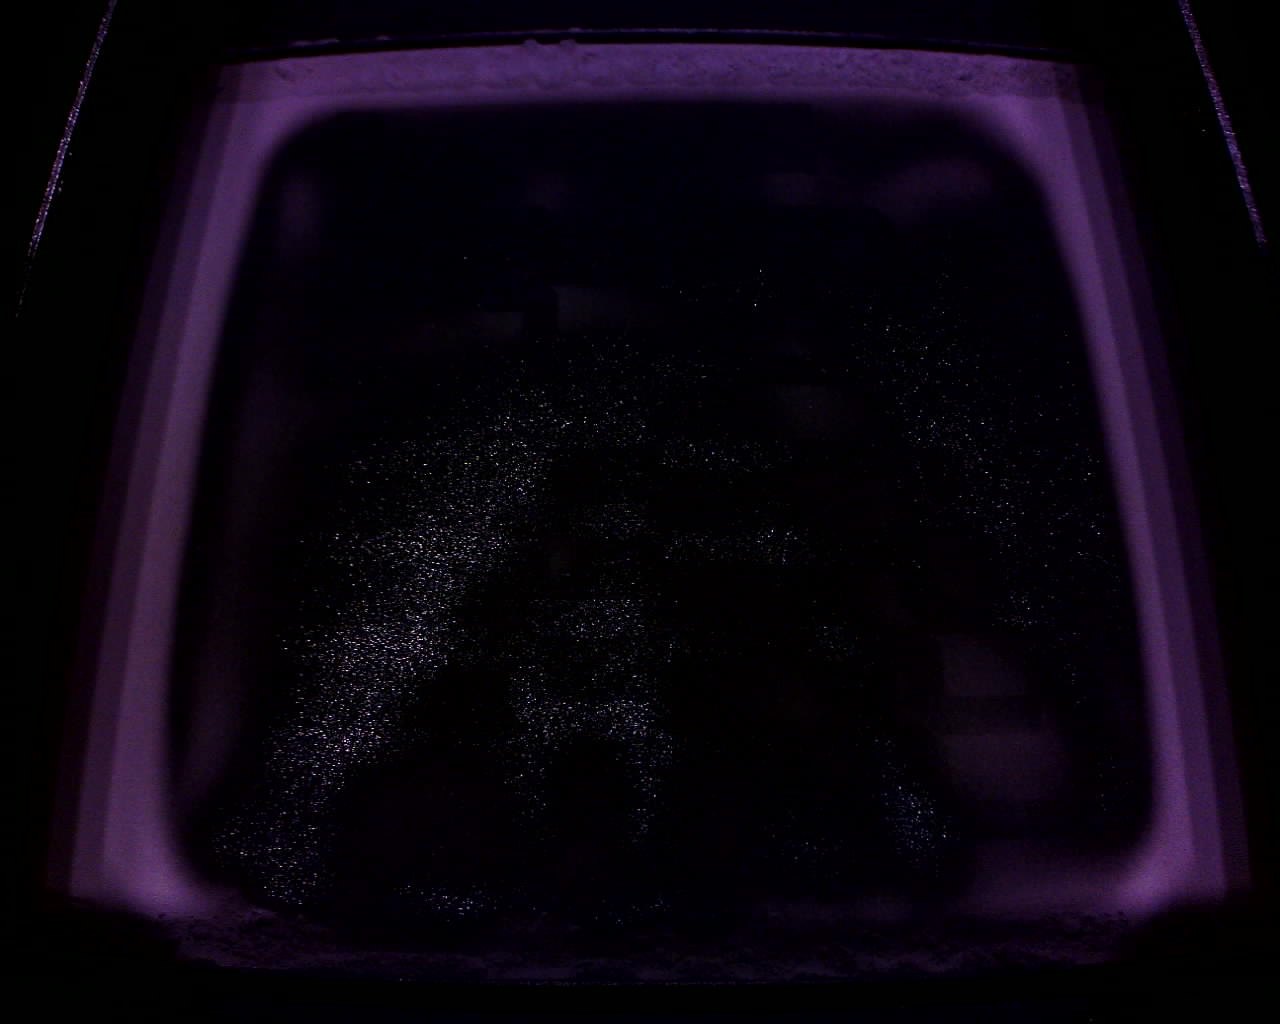
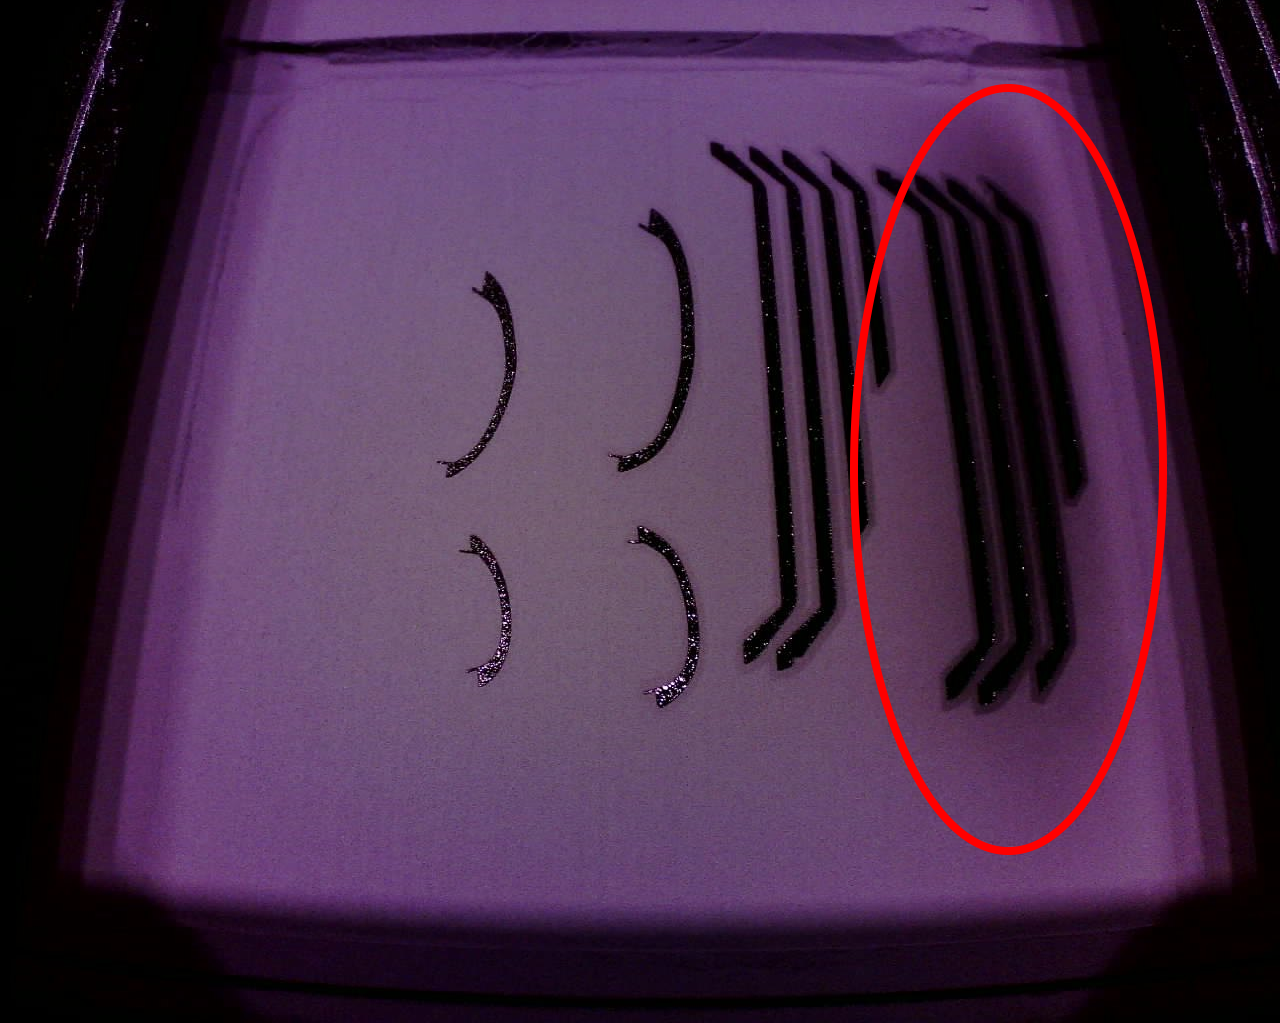
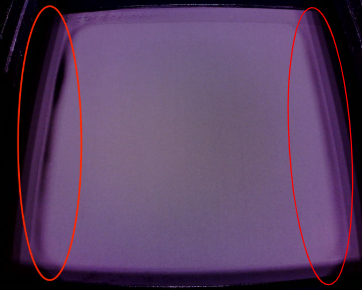
三種熔融型態
| 型態 | 外觀 | 常見方向 |
|---|---|---|
| 全面熔融 | 整個列印區熔化;可能在預列印突然發生,或長時間列印末期逐步出現。 | IR 感測器、purge housing、排氣。 |
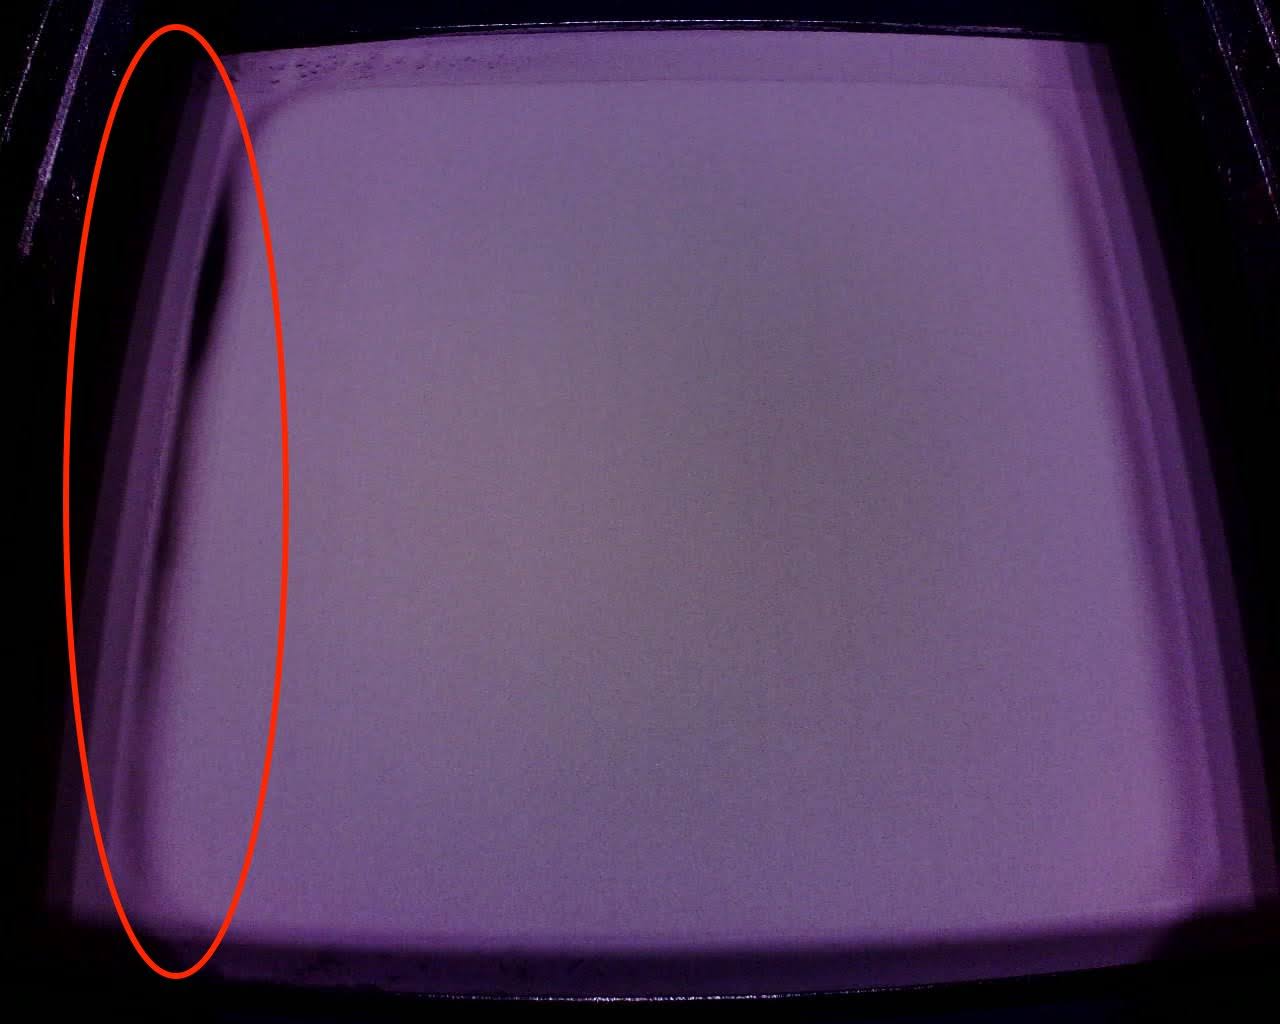
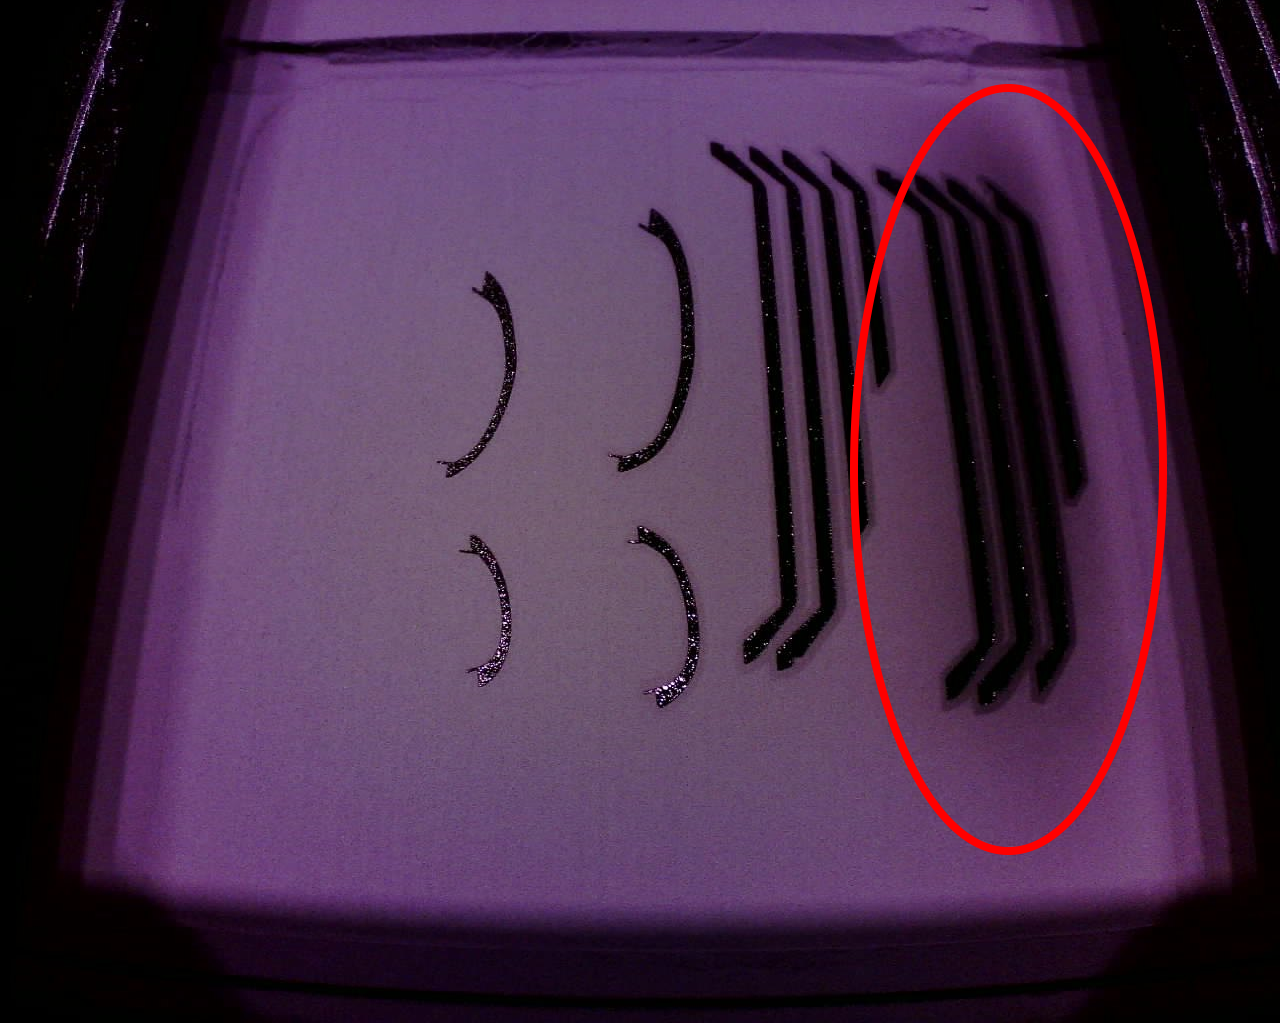
| 局部熔融 | 大面積集中在成型空間某一側。 | 相反側石英管加熱器可能失效。 |
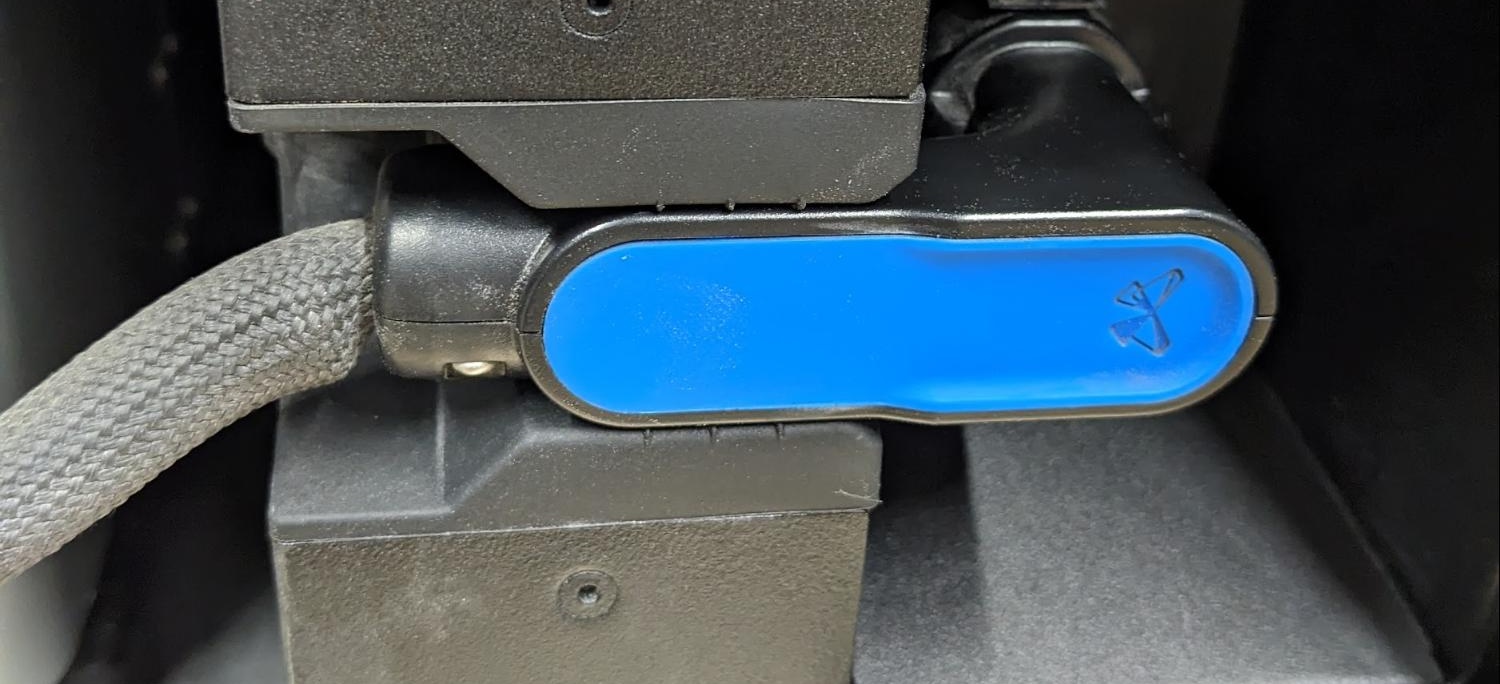
| 周邊熔融 | 成型單元邊緣熔化,中央較正常。 | 成型單元插頭、接點或加熱控制。 |
先清除熔融粉末
- 停止設備並等待成型單元完全冷卻。
- 取出失敗粉餅;若黏在成型單元壁上,請先聯絡天馬確認是否可用熱風槍鬆動。
- 檢查成型單元外框密封、內部橘色密封與列印床是否受損。
- 徹底吸除列印床、左右粉槽與列印艙內所有硬塊。
不要強行升降列印床:熔融粉末可能卡住列印床並損壞密封或傳動。若無法安全移除,先停止操作並聯絡天馬。
全面熔融的分流
- 預列印、表面亮且未黏床:清潔並重裝 IR 感測器,並確認感測器完全就位。
- 預列印、表面霧且牢黏床:檢查成型單元插頭與設備插座有無凹陷、彎曲、燒蝕;使用防靜電吸塵器清潔周圍粉末,再將接頭插到底。
- 長時間列印後期:除 IR 感測器外,徹底清潔排氣濾網、風扇與管路。
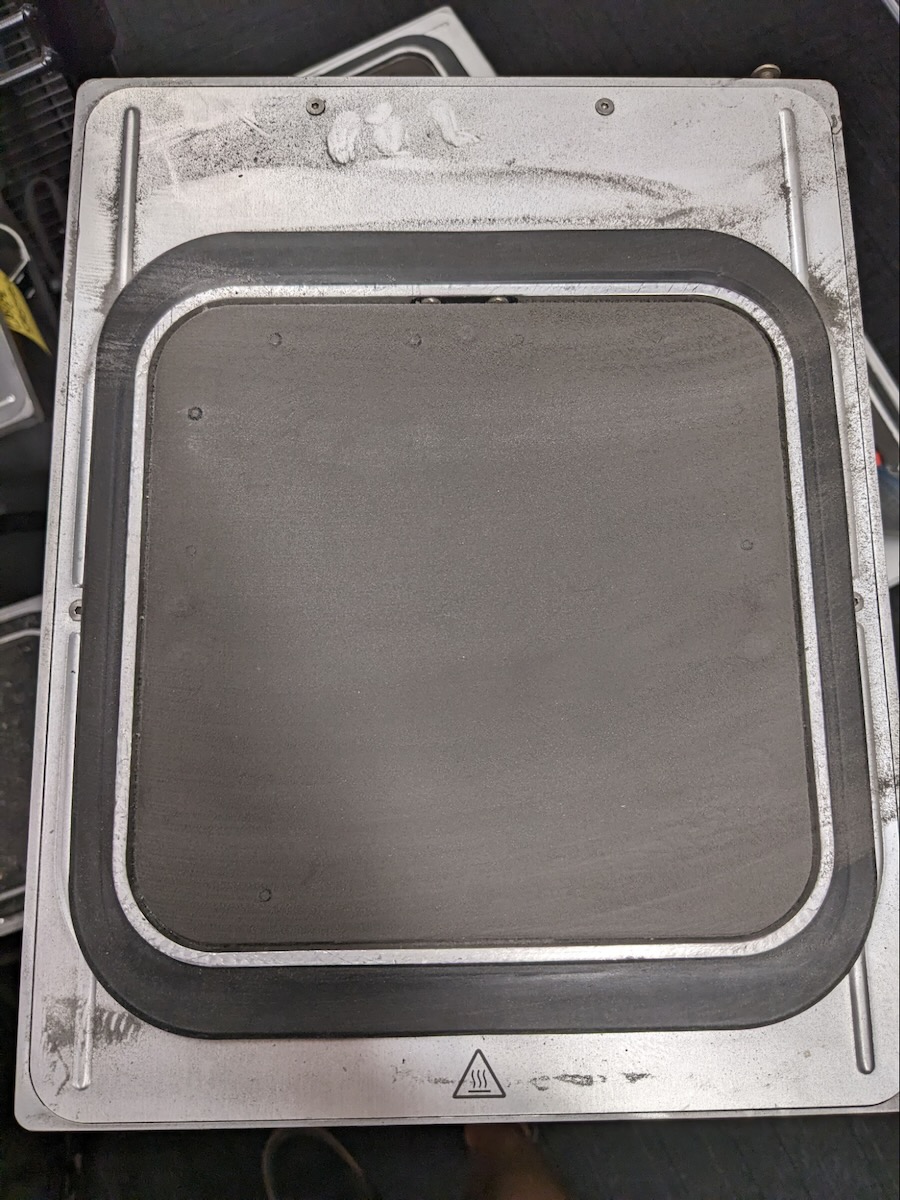
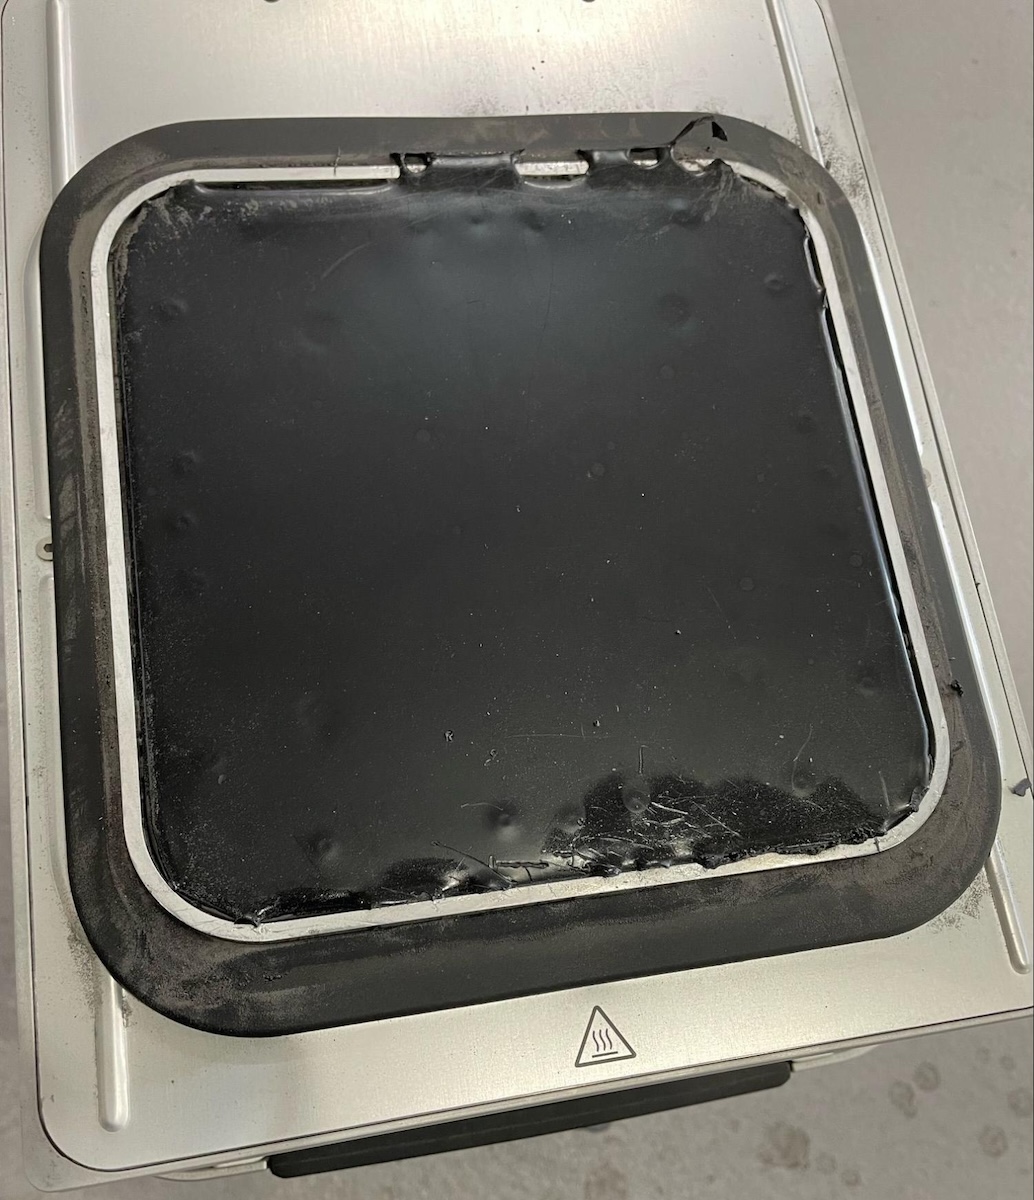
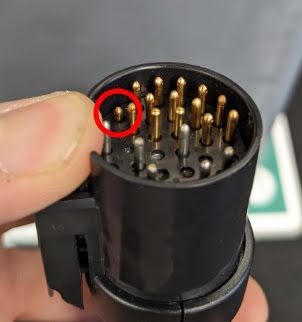
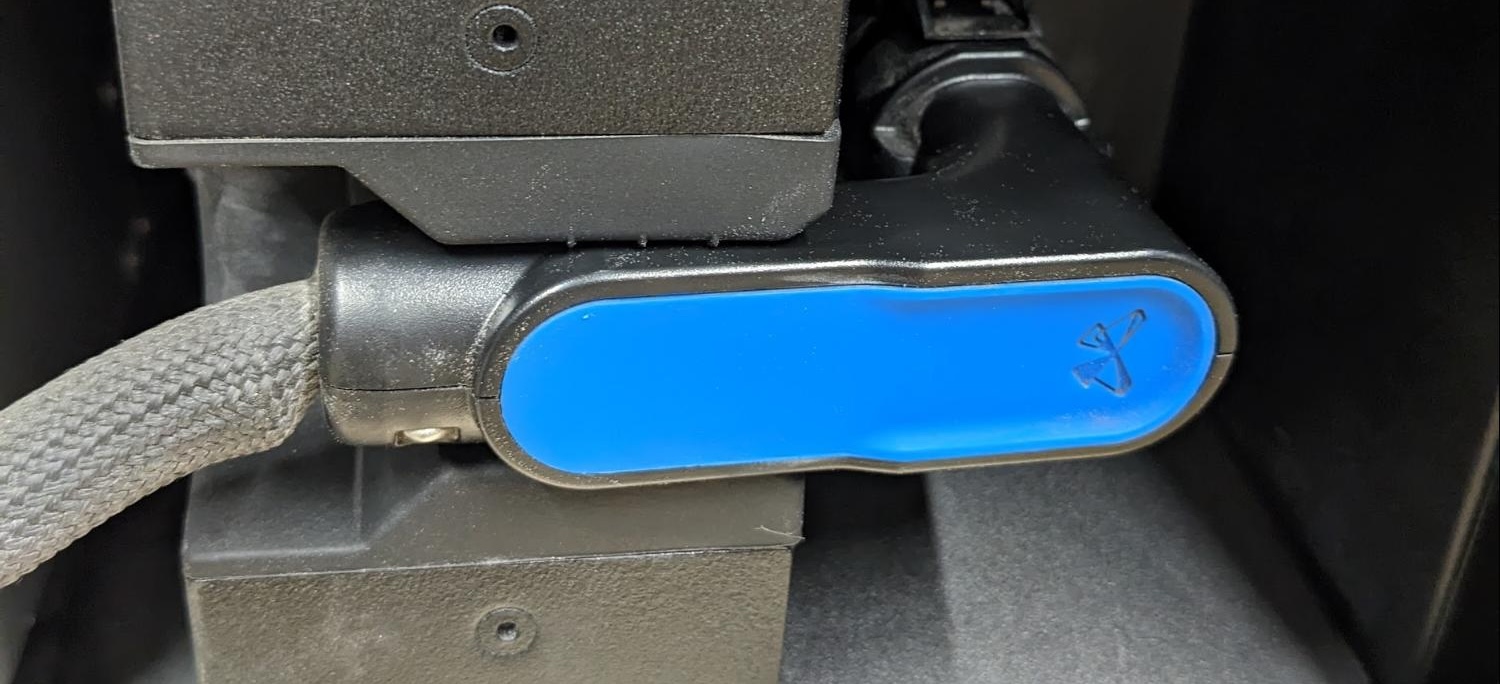
局部熔融
- 熔融在 Buffer 左側:優先檢查/更換 Hopper 右側石英管。
- 熔融在 Hopper 右側:優先檢查/更換 Buffer 左側石英管。
- 熔融位置不是左右兩側之一,先提供照片與記錄給天馬,不要直接更換零件。
需要台灣天馬協助?
請提供設備識別名稱、韌體與 PreForm 版本、使用粉末、錯誤畫面,以及問題照片或影片。若涉及配電、氮氣、拆機、雷射、光學或保固,請先由台灣天馬確認處理方式。
電話:02-2537-7638
Email:formlabs@teama.com.tw
請提供設備識別名稱、韌體與 PreForm 版本、使用粉末、錯誤畫面,以及問題照片或影片。若涉及配電、氮氣、拆機、雷射、光學或保固,請先由台灣天馬確認處理方式。
電話:02-2537-7638
Email:formlabs@teama.com.tw
資料來源與版本
適用設備:Fuse X1
Formlabs 原文:https://formlabs.com/support/Melting-SLS/
台灣天馬最後核對日期:2026-09-21
圖片來源:Formlabs 官方網站
適用設備:Fuse X1
Formlabs 原文:https://formlabs.com/support/Melting-SLS/
台灣天馬最後核對日期:2026-09-21
圖片來源:Formlabs 官方網站