

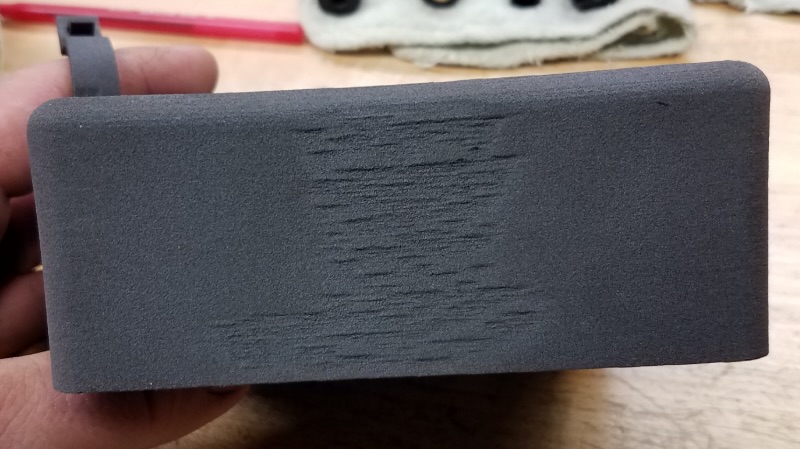
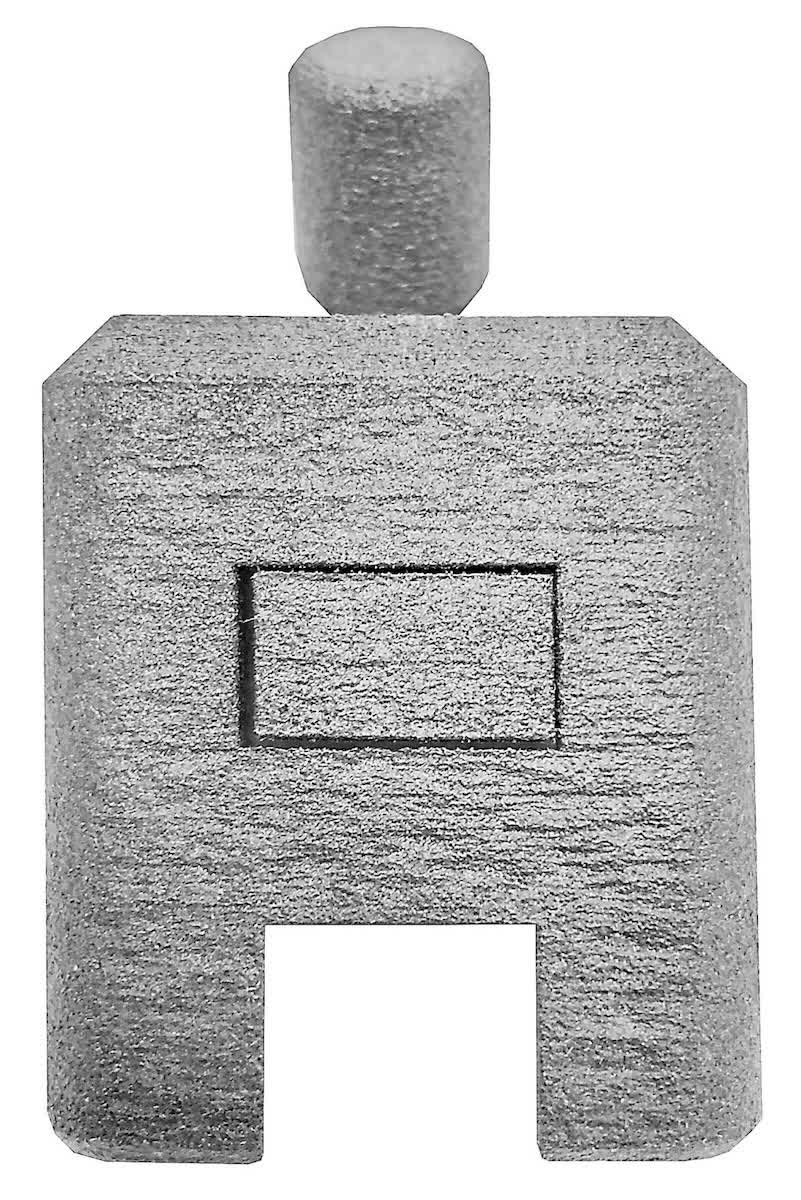
尼龍燒結正常為均勻霧面顆粒;若垂直面沿層線出現淺脊、波浪、樺樹皮或橘皮狀紋理,代表材料沒有在最佳溫度與能量條件下燒結。
一般排查
- 完成例行維護,特別清潔下方雷射視窗、IR 感測器與相機視窗、IR 感測器與 purge housing。
- 確認粉末種類與更新率正確,並使用最新版材料列印設定。
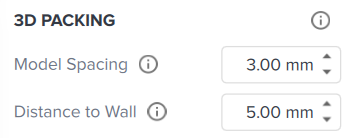
- PreForm 的 Model Spacing 至少 3 mm、Distance to Wall 至少 5 mm。
- 先以原廠推薦設定與標準測試件確認,再進行材料別微調。
材料別調整
| 材料 | 建議順序 | 上限/注意 |
|---|---|---|
| Nylon 12 | 先做床溫調校;仍粗糙時,每次增加 10% 更新率。 | 更新率最高建議 50%。 |
| Nylon 12 GF | 一般步驟後,每次升高床溫 0.5 °C,或每次增加 10% 更新率並分別測試。 | 更新率最高建議 70%;升溫會讓粉餅更硬。 |
| Nylon 12 White | 使用 100% 新粉做床溫調校;仍粗糙時每次增加 10% 更新率。 | 更新率最高建議 50%。 |
| Nylon 12 Tough | 先做床溫調校;仍粗糙時每次增加 10% 更新率。 | 更新率最高建議 50%。 |
| Nylon 11/Nylon 11 CF | Fuse X1 優先使用氮氣;一般步驟後可測試 Bed Temperature Target +2 °C,再逐次增加更新率。 | 更新率最高建議 70%;升溫會讓粉餅更硬。 |
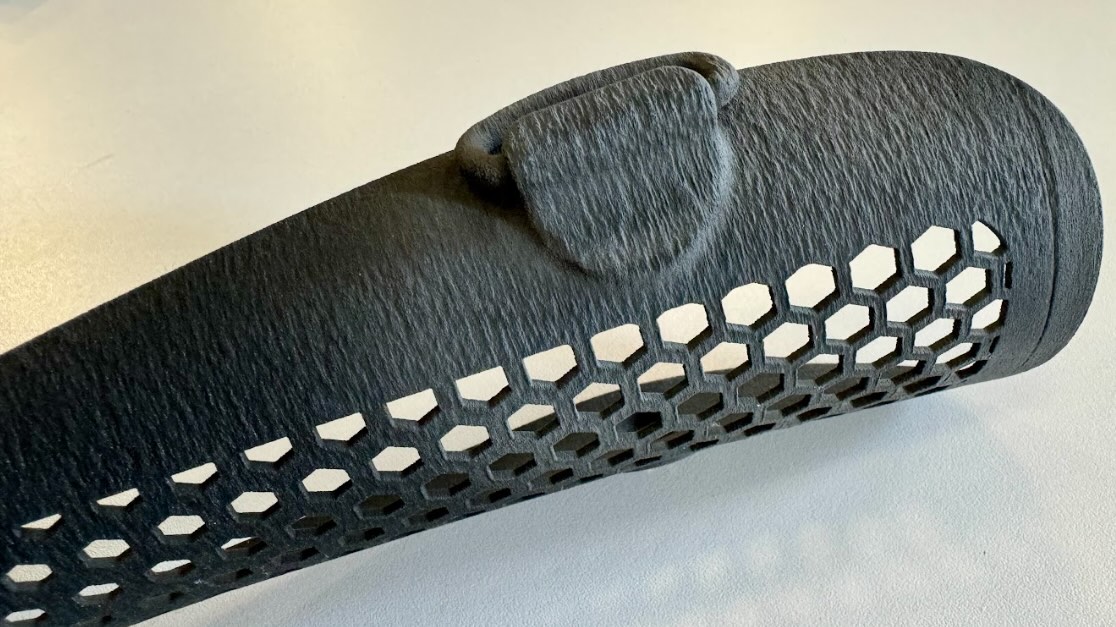
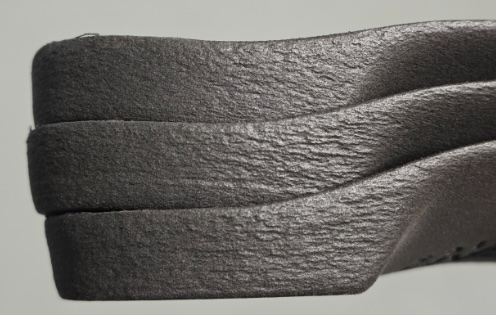
每次只改一項參數,並記錄床溫、更新率、設定版本與照片;同時改多項會失去判斷依據。
需要台灣天馬協助?
請提供設備識別名稱、韌體與 PreForm 版本、使用粉末、錯誤畫面,以及問題照片或影片。若涉及配電、氮氣、拆機、雷射、光學或保固,請先由台灣天馬確認處理方式。
電話:02-2537-7638
Email:formlabs@teama.com.tw
請提供設備識別名稱、韌體與 PreForm 版本、使用粉末、錯誤畫面,以及問題照片或影片。若涉及配電、氮氣、拆機、雷射、光學或保固,請先由台灣天馬確認處理方式。
電話:02-2537-7638
Email:formlabs@teama.com.tw
資料來源與版本
適用設備:Fuse X1
Formlabs 原文:https://formlabs.com/support/Poor-finish-on-vertical-surfaces-SLS/
台灣天馬最後核對日期:2026-09-21
圖片來源:Formlabs 官方網站
適用設備:Fuse X1
Formlabs 原文:https://formlabs.com/support/Poor-finish-on-vertical-surfaces-SLS/
台灣天馬最後核對日期:2026-09-21
圖片來源:Formlabs 官方網站